プラズマ窒化処理とガス窒化処理の比較:歪みと処理層の深さ
News Details
高耐摩耗性の工業部品を設計・製作する際、表面処理を正しく選ぶことは非常に重要です。過酷な摩擦、大きな荷重、経年的な機械的摩耗に耐える硬化層が必要です。それと同時に、金属部品の正確な寸法と形状も維持しなければなりません。完成品が熱処理中にねじれたり、反ったり、膨張したりすると、最終的な組み立てに正しく適合しなくなってしまいます。
エンジニアたちは、製造プロジェクトに最も効率的で信頼できる表面硬化法を見つけるため、プラズマ窒化処理とガス窒化処理を頻繁に比較します。これらの実証済みのプロセスはどちらも、鋼の表面に窒素を導入し、硬く耐摩耗性のある化合物層を形成します。それにもかかわらず、それらは全く異なる物理的なメカニズムに依存しています。これらの根本的な違いは、金属の反応方法、部品が高い熱応力下でどれだけ曲がるか、そして保護的な窒素がどれだけ深く拡散するかに直接影響します。
両方の窒化処理方法の仕組み
表面処理を選ぶ前に、各システムが処理チャンバー内でどのように動作するかを詳しく見ることは有益です。
ガス窒化処理は、伝統的で実績のある方法です。技術者は、きれいな金属部品を、アンモニアガスで満たされた密閉型の炉チャンバー内に配置します。炉が加熱されると、高温によりアンモニア分子が窒素と水素に分解されます。遊離した窒素原子は鋼の高温表面にゆっくりと吸収され、数時間かけて硬化層を形成します。
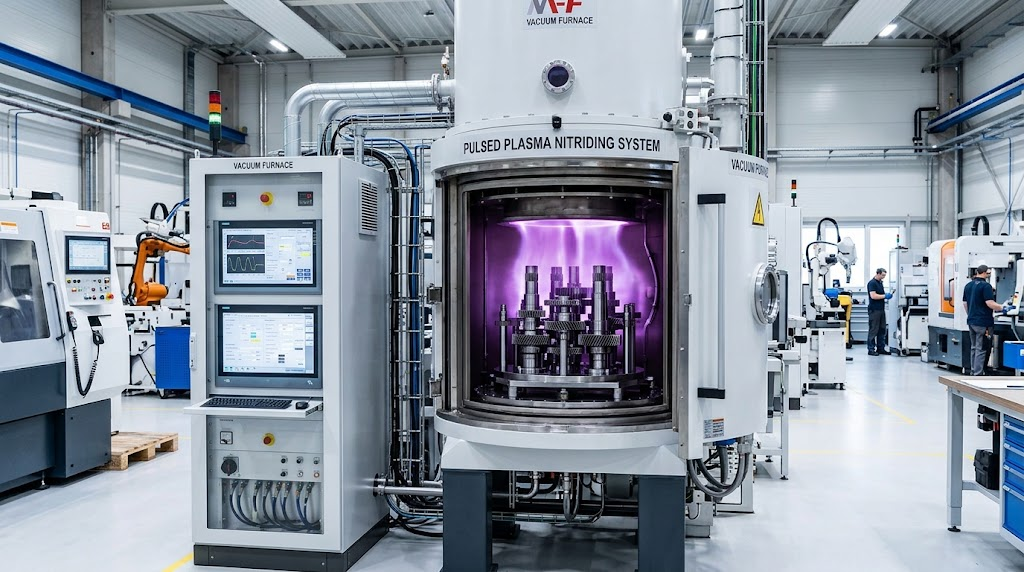
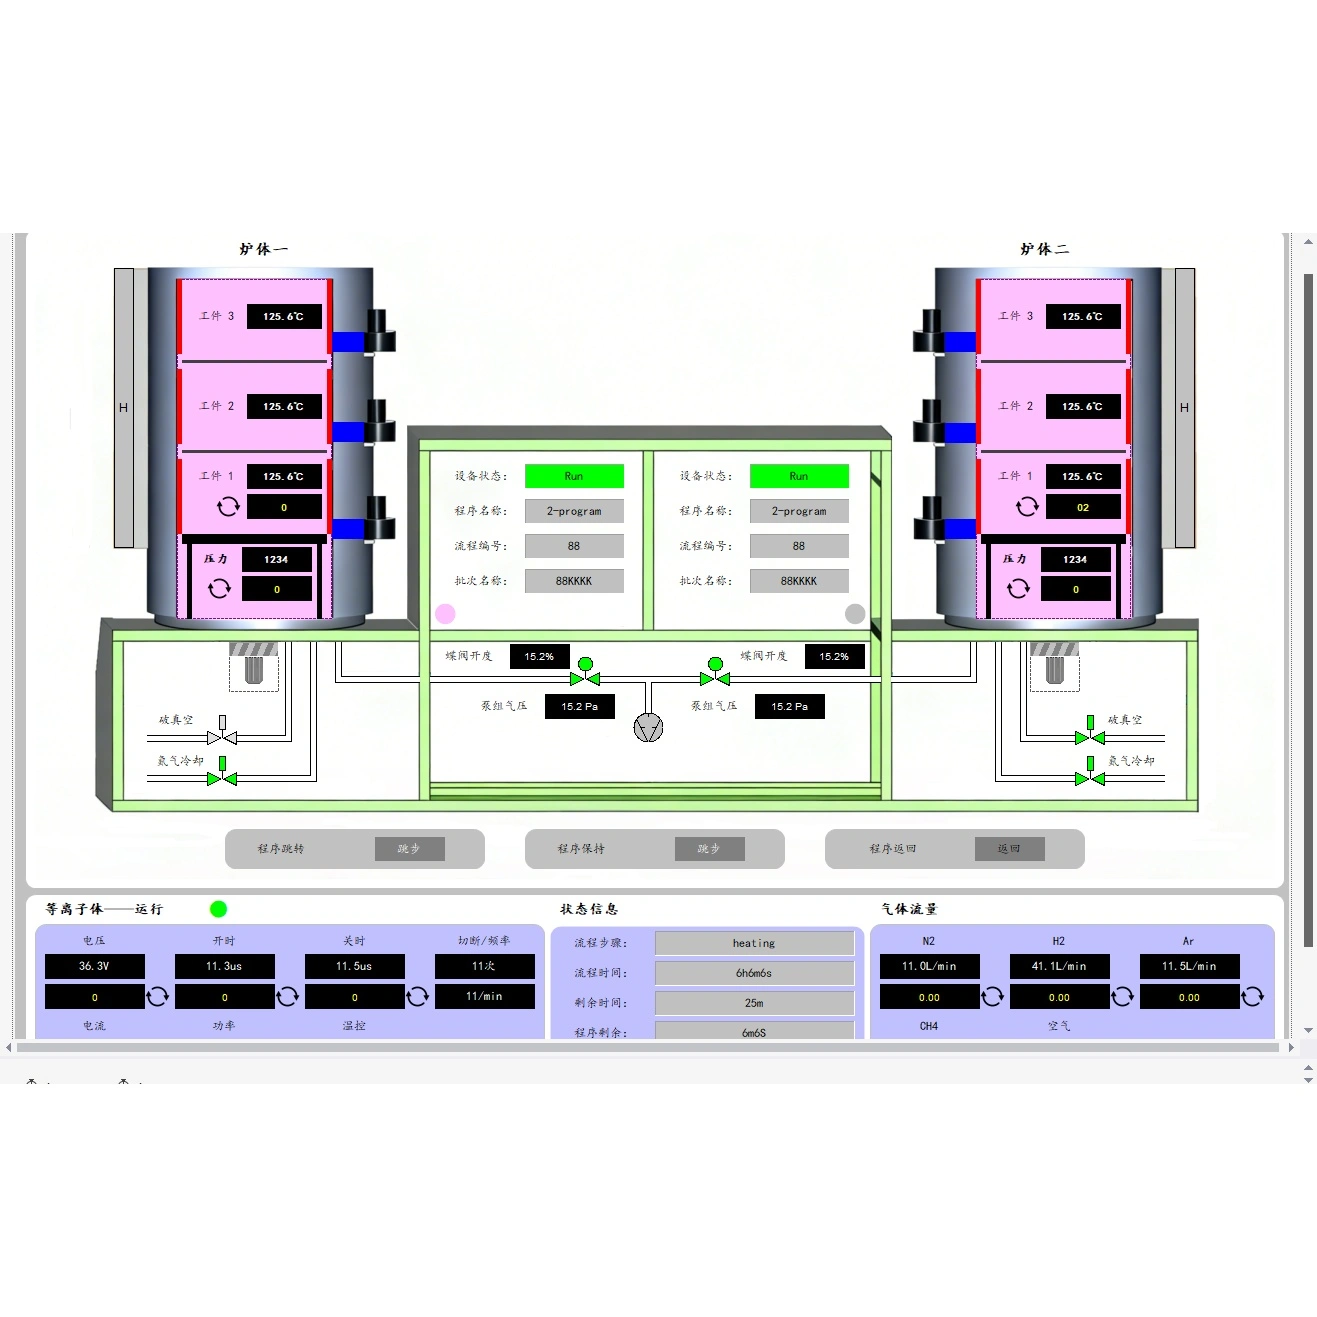
一方、現代の工業施設では、パルスプラズマ窒化処理が選ばれることが多くなっています。このプロセスは特殊な真空チャンバー内で行われます。熱とガス圧だけを使用するのではなく、強力な電気エネルギーと直接的なイオン衝撃を利用します。強い電圧により、部品の周囲に発光する高エネルギーのプラズマ場が形成されます。反応性の窒素イオンが金属表面に衝突し、表面の酸化物を取り除き、鋼の組織の奥深くまで拡散します。この先進技術は、熱処理プロセスのあらゆる段階を正確に制御することを可能にします。
歪みと寸法安定性の比較
現代の精密製造における最大の課題の一つが、部品の歪みです。金属部品が高温とゆっくりとした冷却サイクルにさらされると、内部の構造応力によってねじれたり、曲がったり、膨張したりすることがよくあります。
従来のガス窒化処理では、長時間にわたって高い炉温度が必要です。処理チャンバー全体が高温に保たれるため、繊細な部品や複雑な形状の部品は大きく歪む可能性があります。その直接的な結果として、製造業者は処理後に元の公差を回復させるために、追加の研削、ホーニング、または二次機械加工を行わなければなりません。この追加作業は全体の生産コストを増加させ、納期を遅らせます。
これとは対照的に、パルスプラズマ窒化処理では、はるかに低い処理温度が可能です。イオン衝撃が運動エネルギーを利用して窒素を金属に打ち込むため、部品本体が吸収する総熱応力ははるかに少なくなります。その結果、寸法安定性に優れ、測定可能な熱歪みはほとんどありません。部品が元の形状を保持しているため、組み立てチームは追加の後処理工程なしで、すぐにそれらを使用することができます。
窒化硬化層の深さと組織の管理
重荷重部品の寿命を延ばすためには、均一な硬化層を得ることが不可欠です。窒化硬化層の深さは、歯車、シャフト、または金型が、日常の動作中に絶え間ない圧力や表面接触に耐える能力を決定します。
ガス窒化処理では、複雑な形状全体にわたって硬化層の正確な深さを制御することが難しい場合があります。化学反応は炉内の均一なガスの流れに大きく依存します。ガスの循環が不均一であったり、部品が密接に積み重ねられていたりすると、一部の領域では他の領域よりも硬化層の深さが浅くなってしまうことがあります。さらに、ガス窒化処理は、ホワイトレイヤーと呼ばれる厚くて脆い外層を形成する傾向があります。この脆い層は、高圧下で割れたり、欠けたり、剥がれ落ちたりする可能性があります。
逆に、プラズマシステムは、オペレーターがガス混合比やパルスパラメータを非常に正確に微調整することを可能にします。この精密な制御により、特定の用途に必要な正確な窒化硬化層の深さを設定することができます。さらに、脆いホワイトレイヤーを抑え込んだり、完全に取り除いたりすることもできます。その結果、複雑な形状、深い止まり穴、鋭いエッジにわたって、均一で強靭な拡散層を形成することができます。
部品の適合性と組み立て効率への影響
部品が意図した形状を維持すると、無理に押し込んだり改造したりすることなく、スムーズに機械に組み込むことができます。高い寸法精度は、直接的に部品の適合性を向上させ、総組み立てコストを削減します。従来のガス窒化処理を使用し、精密歯車や油圧バルブが歪んでしまうと、手直しに貴重な労働時間を浪費することになります。
これに対し、先進的なプラズマシステムで処理された部品は、高い精度と鋭い表面のディテールを保持します。さらに、プラズマ処理によって非常にきれいで滑らかな仕上がりが得られるため、化学的な洗浄や強い研磨は必要ありません。低応力の表面処理を選択することで、金属部品は真空チャンバーから取り出された状態で、長寿命、高い耐荷重性、そして完璧な適合性を発揮します。
まとめ
これらの二つの一般的な硬化法のどちらを選ぶかは、要求される精度と部品の複雑さにかかっています。ガス窒化処理は基本的な形状や低精度の部品には依然として有効な選択肢ですが、窒化硬化層の深さを厳密に制御し、寸法変化を最小限に抑える必要がある場合、パルスプラズマ窒化処理が優れた解決策となります。部品をより低温に保ち、構造的に安定させることで、プラズマ技術は重要な工業部品が常に完璧に組み合わさることを保証します。


