縦溶接と横溶接の違いは何ですか?
News Details
金属加工において、すべての継手は特定の目的を果たします。パイプ、圧力容器、タンク、または構造用ビームを製造する場合、溶接線の方向が最終製品の強度に直接影響します。最も一般的な2つの溶接方向は、縦溶接と横溶接です。
どちらの継手も金属片を接合しますが、力、応力、および製造方法の扱い方が完全に異なります。これらの違いを理解することで、工場で適切な技術と機械を選択することができます。
縦溶接とは何ですか?
2つのタイプを比較する前に、明確な定義から始めると役立ちます:縦溶接とは何ですか?
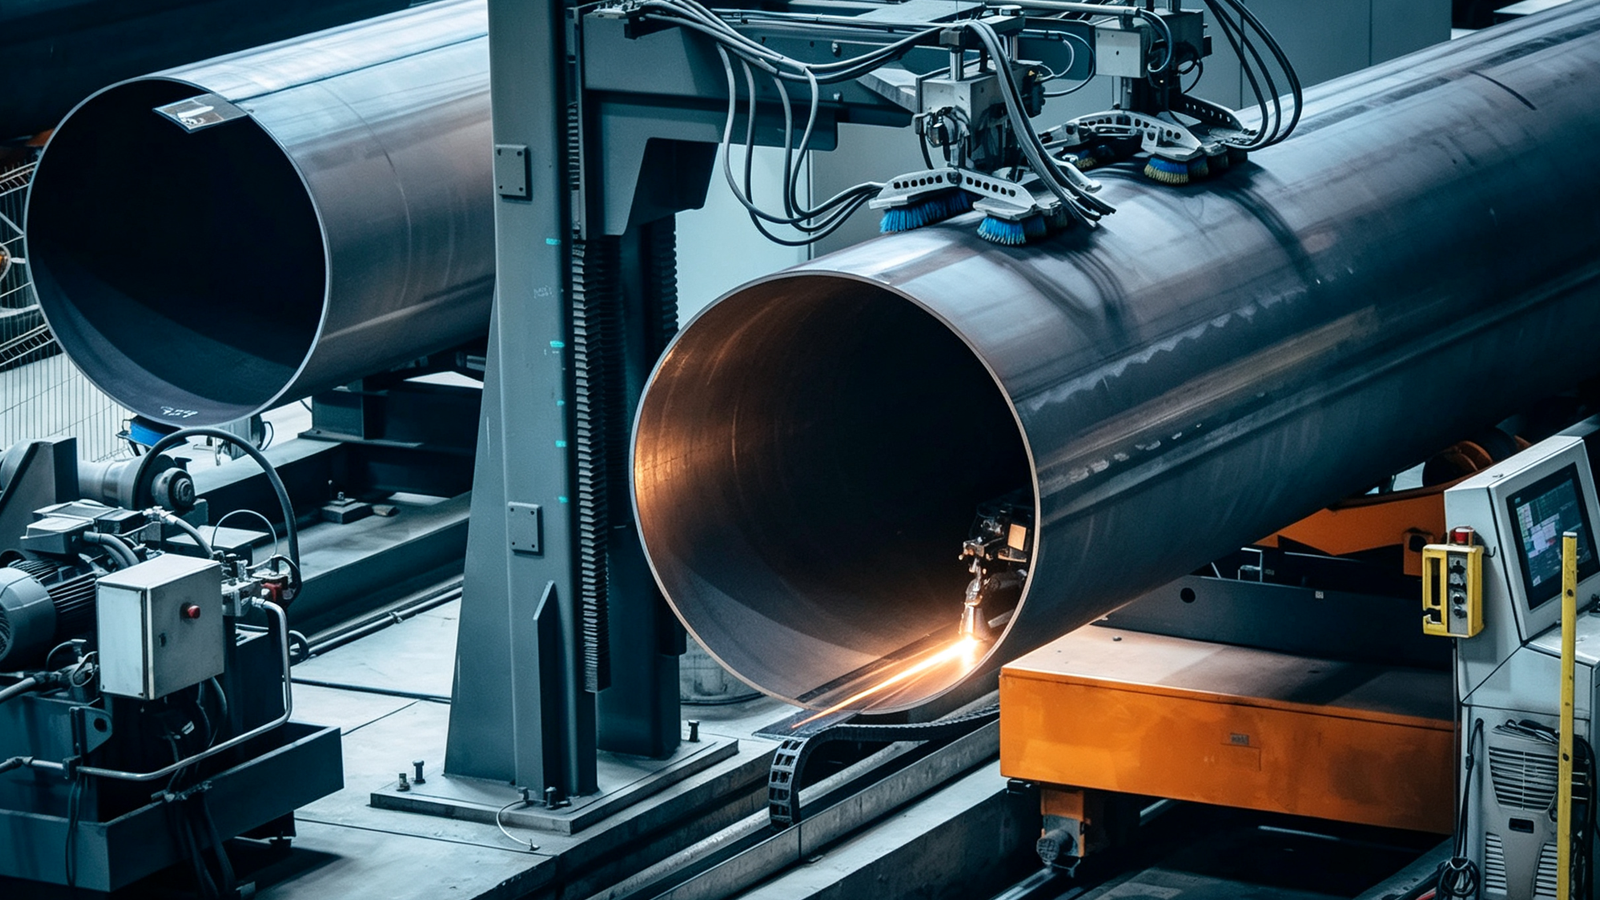
縦溶接は、部品の主な長さまたは軸に平行に走る直線の溶接継手です。例えば、平らな金属板を丸いパイプやタンクシェルに丸めると、2つの長い辺が直線で合わさります。これらの辺を接合することで縦シームが形成されます。
この継手はワークピースの全長にわたって走るため、一貫性が重要です。現代の工場では、専用の縦シーム溶接機を使用してこの作業を自動的に行います。これらの機械は板を平らにクランプし、トーチを一定の速度で継手に沿って案内します。この自動制御により、熱による反りが防止され、クリーンで漏れのない結果が得られます。
横溶接とは何ですか?
対照的に、横溶接は部品の主な軸または長さに垂直に走ります。チューブの長い側を下るのではなく、横切るか周りを回ります。
例えば、2つの別々のパイプセクションを端々に接合する場合、それらを接続するリング状の溶接は横溶接(通常は周溶接または円周溶接と呼ばれます)です。平板や構造用Iビームでは、主な引張応力の方向を横切る溶接も横溶接と見なされます。
縦溶接と横溶接の3つの主な違い
どちらの溶接タイプも金属部品を接合しますが、いくつかの重要な点で異なります:
1. 方向と配置
-
縦シーム:円筒または板の長軸に沿って走ります。
-
横シーム:主な長さに垂直に横切るか、円周に巻き付きます。
2. 応力分布と耐圧性
加圧パイプとタンクでは、内部の流体圧力によって2種類の力が生じます:フープ応力(パイプを横方向に破裂させようとする)と軸方向応力(パイプを長さ方向に引き裂こうとする)です。
フープ応力は軸方向応力の2倍の強さです。縦溶接はこの高いフープ応力の大部分を受けるため、漏れや破損を防ぐために厳しい品質基準を満たさなければなりません。
3. 設備と製造プロセス
-
縦溶接:通常、専用の縦シーム溶接機が必要です。ワークピースは静止したまま、自動キャリッジがトーチをシームに沿って移動させます。
-
横溶接:回転ポジショナーまたは円周溶接旋盤に依存することが多く、トーチは静止したまま、円筒部品が下で回転します。
適切なシーム溶接設備を選ぶ方法
強固で信頼性の高い溶接を行うには、ワークフローに適した機械を選ぶことが不可欠です。工場でタンク、チューブ、または金属板の箱を扱う場合は、高性能なシーム溶接機に投資することで日常の作業が簡素化されます。
自動クランプシステムは、生の金属を銅製の裏当てバーにしっかりと固定します。このセットアップにより、継手が迅速に冷却され、溶け抜けのないクリーンなルートパスが得られます。
生産能力を拡大する予定がある場合は、聚创のような経験豊富なサプライヤーから信頼できる縦シーム溶接機を探すことで、使いやすいデジタル制御を備えた耐久性のある設備を入手できます。
まとめ
縦溶接と横溶接の選択は、部品の形状と力の要件に依存します。横溶接はセクションを端々に接続しますが、縦溶接は平らな金属板を堅牢で気密な円筒に変えます。
両方のプロセスに自動シーム溶接機を使用することで、人件費を抑え、溶接の一貫性を向上させ、すべての継手が重い産業用途に耐えられるようにします。


