プレート突合せ及び縦シーム溶接:治具、裏当て、及び歪み制御
News Details
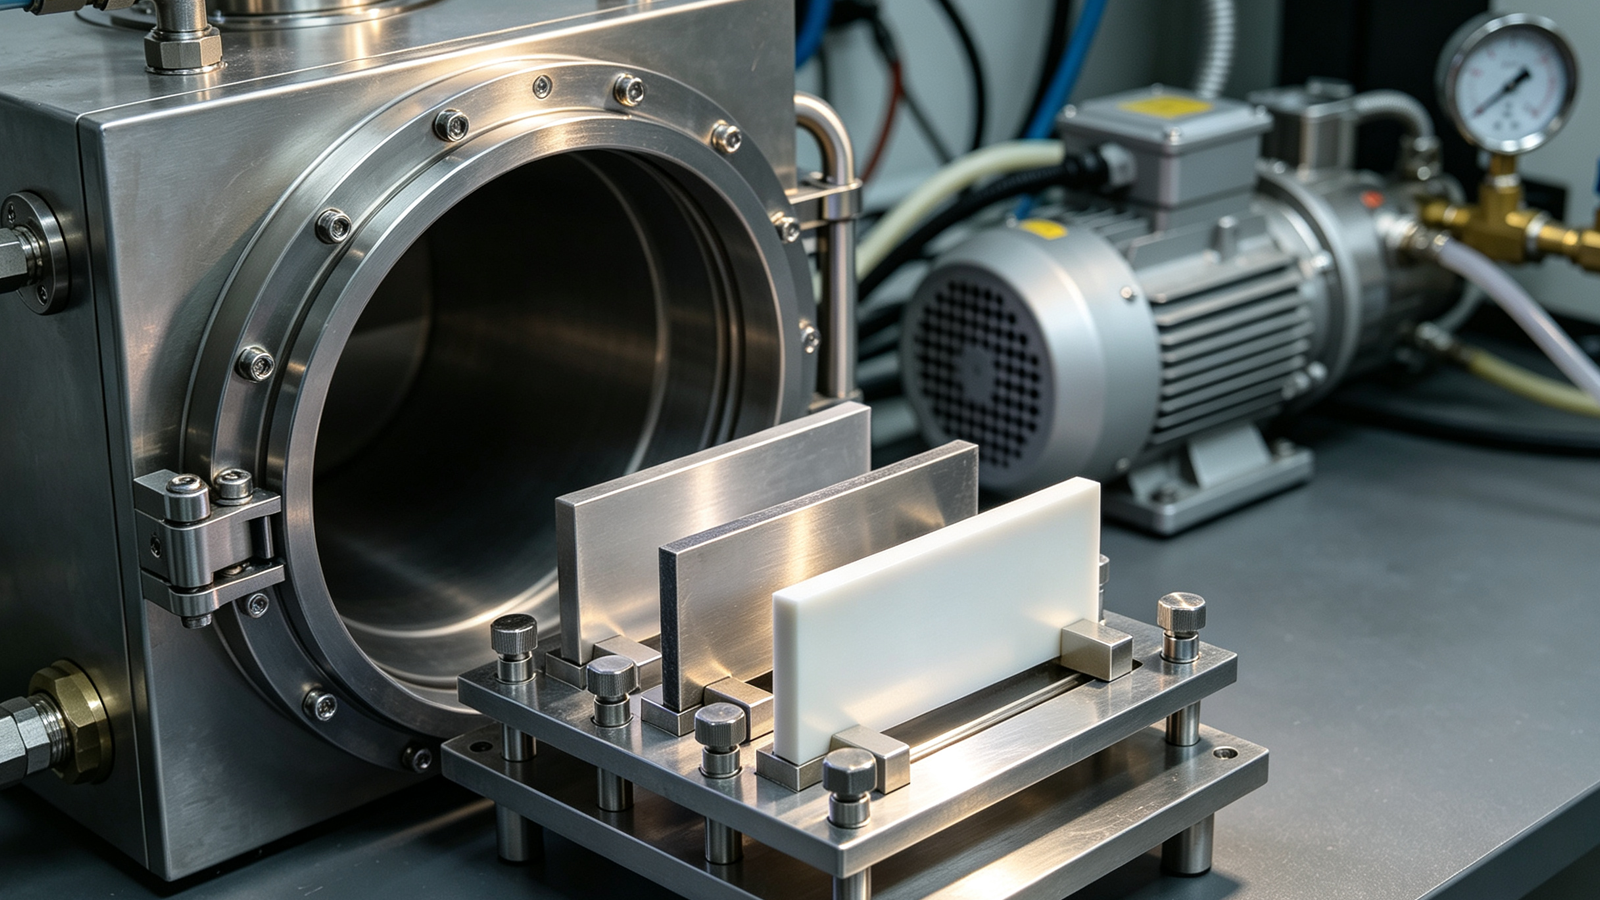
平らな金属板や長い板金製シリンダーを接合するには強力な熱が必要です。しかし、高熱が平らな金属に作用すると、部品は反り、ねじれ、曲がりやすくなります。工業製造において、熱を制御し形状を維持することは、生産効率と製品の耐久性にとって不可欠です。
平坦で滑らか、かつ強固な溶接を実現するには、適切な設備設計が必要です。信頼性の高い縦シーム溶接機、特殊な押さえ治具、および銅製裏当て工具を組み合わせることで、製造業者は継手の位置合わせ誤差と熱歪みを完全に排除することができます。
溶接歪みの根本原因
金属は加熱されると膨張し、冷却すると収縮します。板材の突合せ溶接中、この不均一な加熱により熱応力が生まれ、金属を位置ずれさせます。これらの応力が管理されない場合、部品全体の構造的完全性と寸法公差が失われます。
溶接歪みには主に3つの種類があります:
-
角度歪み:金属板の端が持ち上がり、継手線に沿ってV字形状を形成します。
-
縦方向収縮:溶接シームが長さ方向に収縮し、薄い板金に座屈を引き起こします。
-
横方向収縮:板材がシームを挟んで互いに引き寄せられ、ギャップが不均一に狭くなります。
機械的な拘束がない場合、わずかな熱変位でも大きなシートパネル、圧力容器、燃料タンク、または構造用パイプを台無しにする可能性があります。
治具クランプ:金属を固定する
熱変位を制御するため、自動シーマーは高負荷クランプシステムを使用します。フィンガー式空気圧クランプバンクは、金属の端を剛性のあるベッドに対して平坦に位置合わせします。これらのシステムは上下からの保持構造を採用し、高熱溶接中に部品を安定させます。
クランプアセンブリは上下に層状に構成されています:
-
最上層:独立した空気圧フィンガーバンクがシームの両側をしっかりと押さえつけます。
-
中間層:左右のワークピース板材が完全に平坦に保持され、中央の継手線で密着します。
-
最下層:水冷式銅製裏当てバーが継手の真下に配置され、金属を支持し余分な熱を吸収します。
これらの個々のクランプフィンガーは、溶接線の近くに均一な下向きの圧力を加えます。この構造により、トーチがシームに沿って移動する際の自然な縦方向の膨張に対応しながら、金属板の座屈や上向きの反りを防止します。
裏当てバーと片面溶接裏面形成
厚板や薄板で完全溶け込み溶接を実現するには、通常両面溶接が必要で、労働コストが増加しサイクルタイムが長くなります。特殊な板材突合せ溶接機と冷却された銅製裏当てバーを組み合わせることで、片面溶接裏面形成が可能になります。
銅製バーは継手線の真下に配置され、3つの重要な役割を果たします:
-
熱抽出:高い熱伝導率により熱影響部を迅速に冷却し、膨張を最小限に抑え構造的歪みを低減します。
-
溶融金属支持:液体の溶接池を保持し、裏面に滑らかで均一なビードを形成し貫通を防ぎます。
-
シールドガス流:内部のガスチャネルがパージガスをルート部に直接供給し、溶接裏面を酸化と気孔から保護します。
設計の良い銅製裏当てストリップを使用すると、製造業者は1回の溶接パスで板材の両面に一貫した溶け込みと滑らかな表面仕上げを得ることができます。
高度な熱制御と溶接後の処理
重厚な治具を使用しても、溶接プロセス中に熱制御を微調整する必要があります。自動システムは、溶け込みと熱入力のバランスを取るために移動速度、電圧、ワイヤ送給速度を調整します。
裏当てバー内部の水冷に加え、高度な設備では二次冷却方法を使用します:
-
制御された移動速度:高い溶接速度は母材への総熱入力を減らし、全体的な膨張を制限します。
-
パス間温度制限:多層溶接設備では、過度な熱蓄積を避けるためにパス間で金属を冷却させます。
-
トレーリングシールドガス:拡張されたガスカップは、冷却中の高温金属を空気から保護し、清浄な溶接を確保します。
適切な温度管理により内部の機械的応力が低減され、高価な溶接後の矯正が不要になります。
完全な溶接自動化ソリューションのエンジニアリング
製造ラインごとに、材料の厚さの変動から複雑な工場レイアウトまで、独自の課題が存在します。経験豊富なカスタム溶接機メーカーと協力することで、治具の圧力、トーチの移動速度、裏当ての形状が、使用する材料の種類と厚さ範囲に合わせて専用に設計されることが保証されます。
Juchuangのような実績のある中国の溶接システムインテグレーターと提携することで、製造業者は完全自動縦シーマーを利用できます。これらの統合設備は、精密トーチキャリッジと自動クランプベッドを組み合わせ、大量生産ライン全体で再現性の高い高品質、歪みのない溶接を実現します。


