プラズマ溶接とTIG溶接:容器製造における比較
News Details
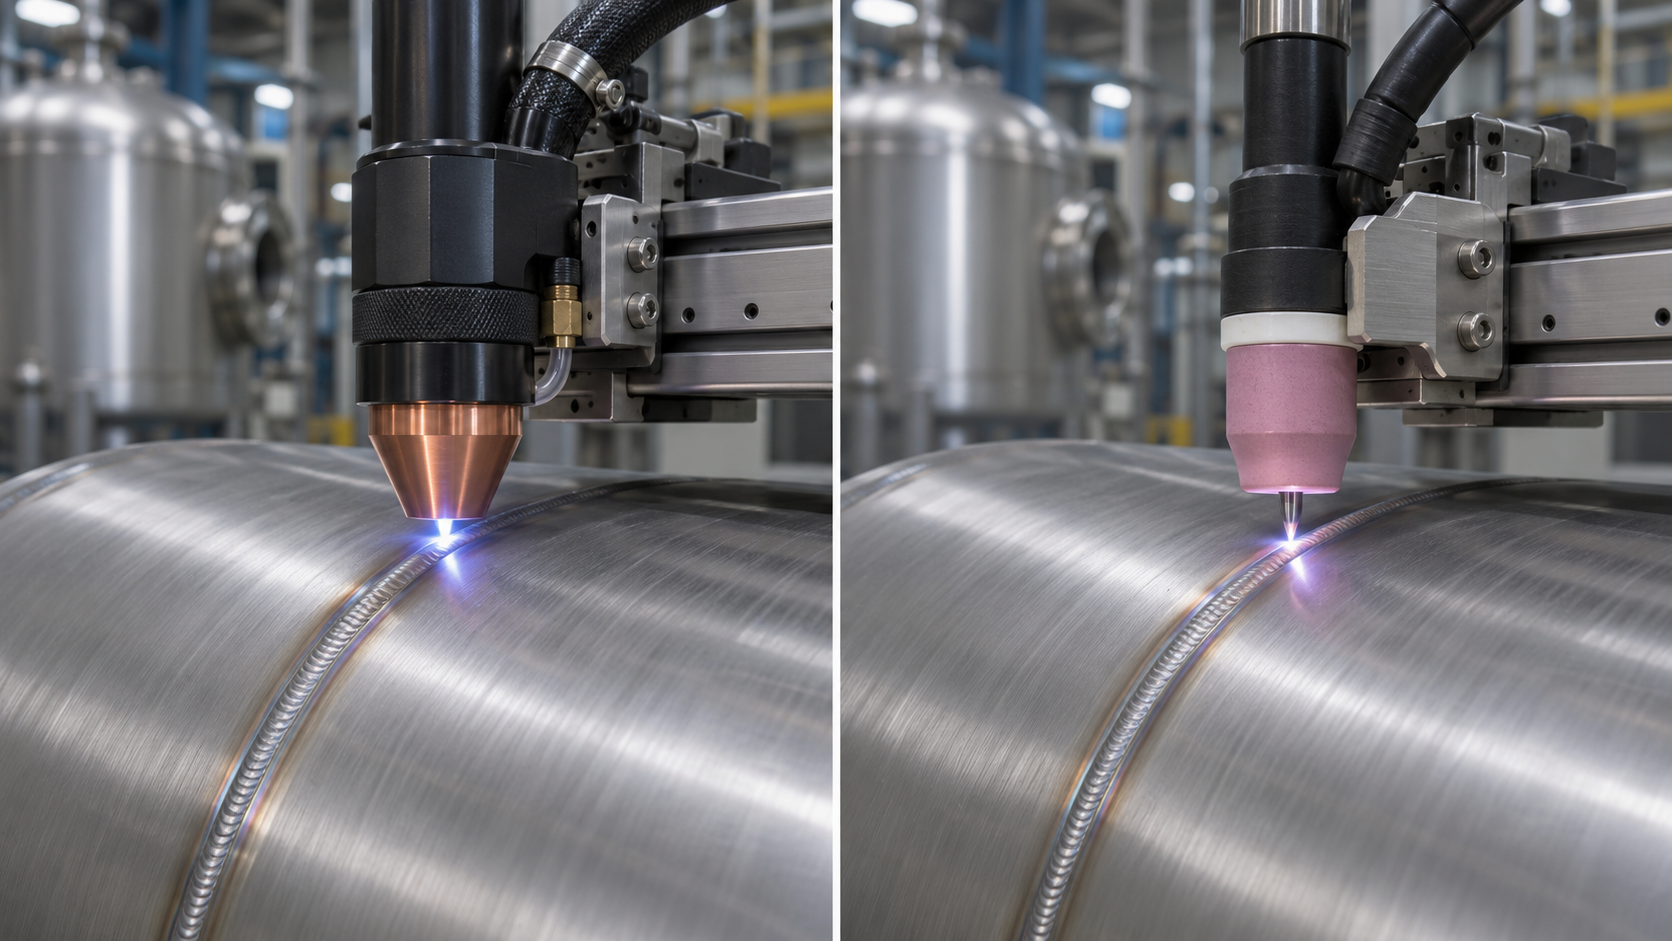
圧延された容器胴部には、2 枚の板材の縁が合わさる突合せ継手があります。製造者は、その継手をプラズマまたは TIG のいずれかで溶接できます。その選択は、工場内で何に時間がかかるかによって決まります。もし再現性のある継手を完全溶け込みにするために複数パスが必要なら、キーホール・プラズマ溶接を試す価値があります。もし既存の TIG 手順ですでに 1 パスで合格できる継手が得られているなら、プロセスを変えるよりも、トーチ自動送りを導入する方が価値が大きいかもしれません。
プラズマ溶接と TIG 溶接の違いは何ですか?
ティグ溶接は、タングステン電極と被溶接物の間にアークを発生させます。そのアークが継手の縁を溶かし、シールドガスが溶融金属を保護します。このプロセスは、継手が必要とする場合に溶加材を使用できます。自動 TIG 溶接では、機械がトーチを継手に沿って案内するか、またはその下で容器を回転させます。
プラズマアーク溶接 (PAW) もタングステン電極を使用します。主な違いはトーチにあります。プラズマ溶接システムは、小さな銅製ノズルにガスを通し、アークを絞って熱を集中させます。キーホールモードでは、アークが継手を貫通する小さな穴を開けます。トーチが前進すると、溶融金属が穴の後方に流れ込んで穴を閉じます。適切な継手であれば、これにより 1 パスで完全溶け込み溶接が可能です。
プラズマ溶接システムが適しているのはどのような場合ですか?
たとえば、毎週同じステンレス製胴部を製作している工場を考えてみましょう。その TIG 手順では、各長手継手に沿って複数パスが必要です。もしプラズマの試験で 1 パスにより許容可能な溶接が得られれば、工場はパスを 1 回省略するたびに、胴部に沿った 1 行程まるごとを削減できます。その節減は、継手の長さと注文量に応じて大きくなります。
重要なのは、その結果が通常のロット全体で維持されるかどうかです。板厚だけでは選択を判断できません。継手のギャップ、縁の整合、溶接速度、およびプラズマガス流量がすべて溶接に影響します。自社の圧延工程から試験用の胴部を作り、開先合わせ公差の限界付近の部分も含めてください。円周継手の場合は、溶接を終える点も確認してください。システムは円を完成させる際に、キーホールをきれいに閉じる必要があります。
自動 TIG 溶接がより適しているのはどのような場合ですか?
工場がすでに、要求されるルート形状を得られる TIG 手順を持っている場合、自動 TIG 溶接は実用的な出発点です。ルートとは溶接部の裏面のことで、多くは胴部の内側にあります。組立て後にその面に手が届きにくい場合は、装置の試験でその形状と仕上がりも確認してください。
たとえば TIG の 1 パスですでに検査に合格する薄い胴部を考えてみましょう。この仕事では、プラズマには省略できる追加パスがありません。代わりに、作業者が板材の縁合わせ、トーチ設定、次の胴部の投入にどれだけ時間を使うかを測定してください。より良いクランプや再現可能なトーチ送りは、顧客が認める溶接形状を保ったまま、ロットのサイクルタイムを短縮できる可能性があります。
プラズマと TIG を同じ容器継手で使い分けることはできますか?
はい。 Juchuang の固定縦シーム溶接機は、円筒形胴部、円すい形胴部、平板の直線継手に対し、プラズマと TIG を組み合わせて使用できます。これは片面から溶接し、裏側にビードを形成するように設計されています。容器の購入者にとっては、デモ中に内側のビードが確認の重要なポイントになります。Juchuang の固定縦シーム溶接機を見る。
購入者は試験において、プラズマ溶接と TIG 溶接をどのように比較すべきですか?
各サプライヤーに同じ材質記号、胴部の図面、板厚範囲、および合否基準を渡してください。そのうえで、次の 4 つの結果を比較します。
| 試験で測定する項目 | 記録すべき内容 |
|---|---|
| 開先合わせ時間 | 溶接前に縁合わせ、クランプ、仮付けにかかる時間(分) |
| 全サイクルタイム | 胴部の投入から取出しまでの時間。すべての溶接パスを含む |
| 溶接品質 | ルート形状、クランプ解除後の変形、および要求される検査の結果 |
| 合格 1 継手あたりのコスト | 労務費、ガス、溶接ワイヤ、消耗品、手直しを含むロット全体の費用を、合格した継手数で割った値 |
圧力容器の場合は、その業務に適用される手順認定と検査要求について、溶接技術者と合意してください。そのうえで、その試験を使って購入の判断を確認します。プラズマは十分にパス数を減らして、合格容器 1 台あたりのコストを下げるでしょうか。それとも自動 TIG が、すでに目標とする生産量で要求される溶接を実現していますか。


