溶接における縦方向のボウイングとは何か?原因と解決策
News Details
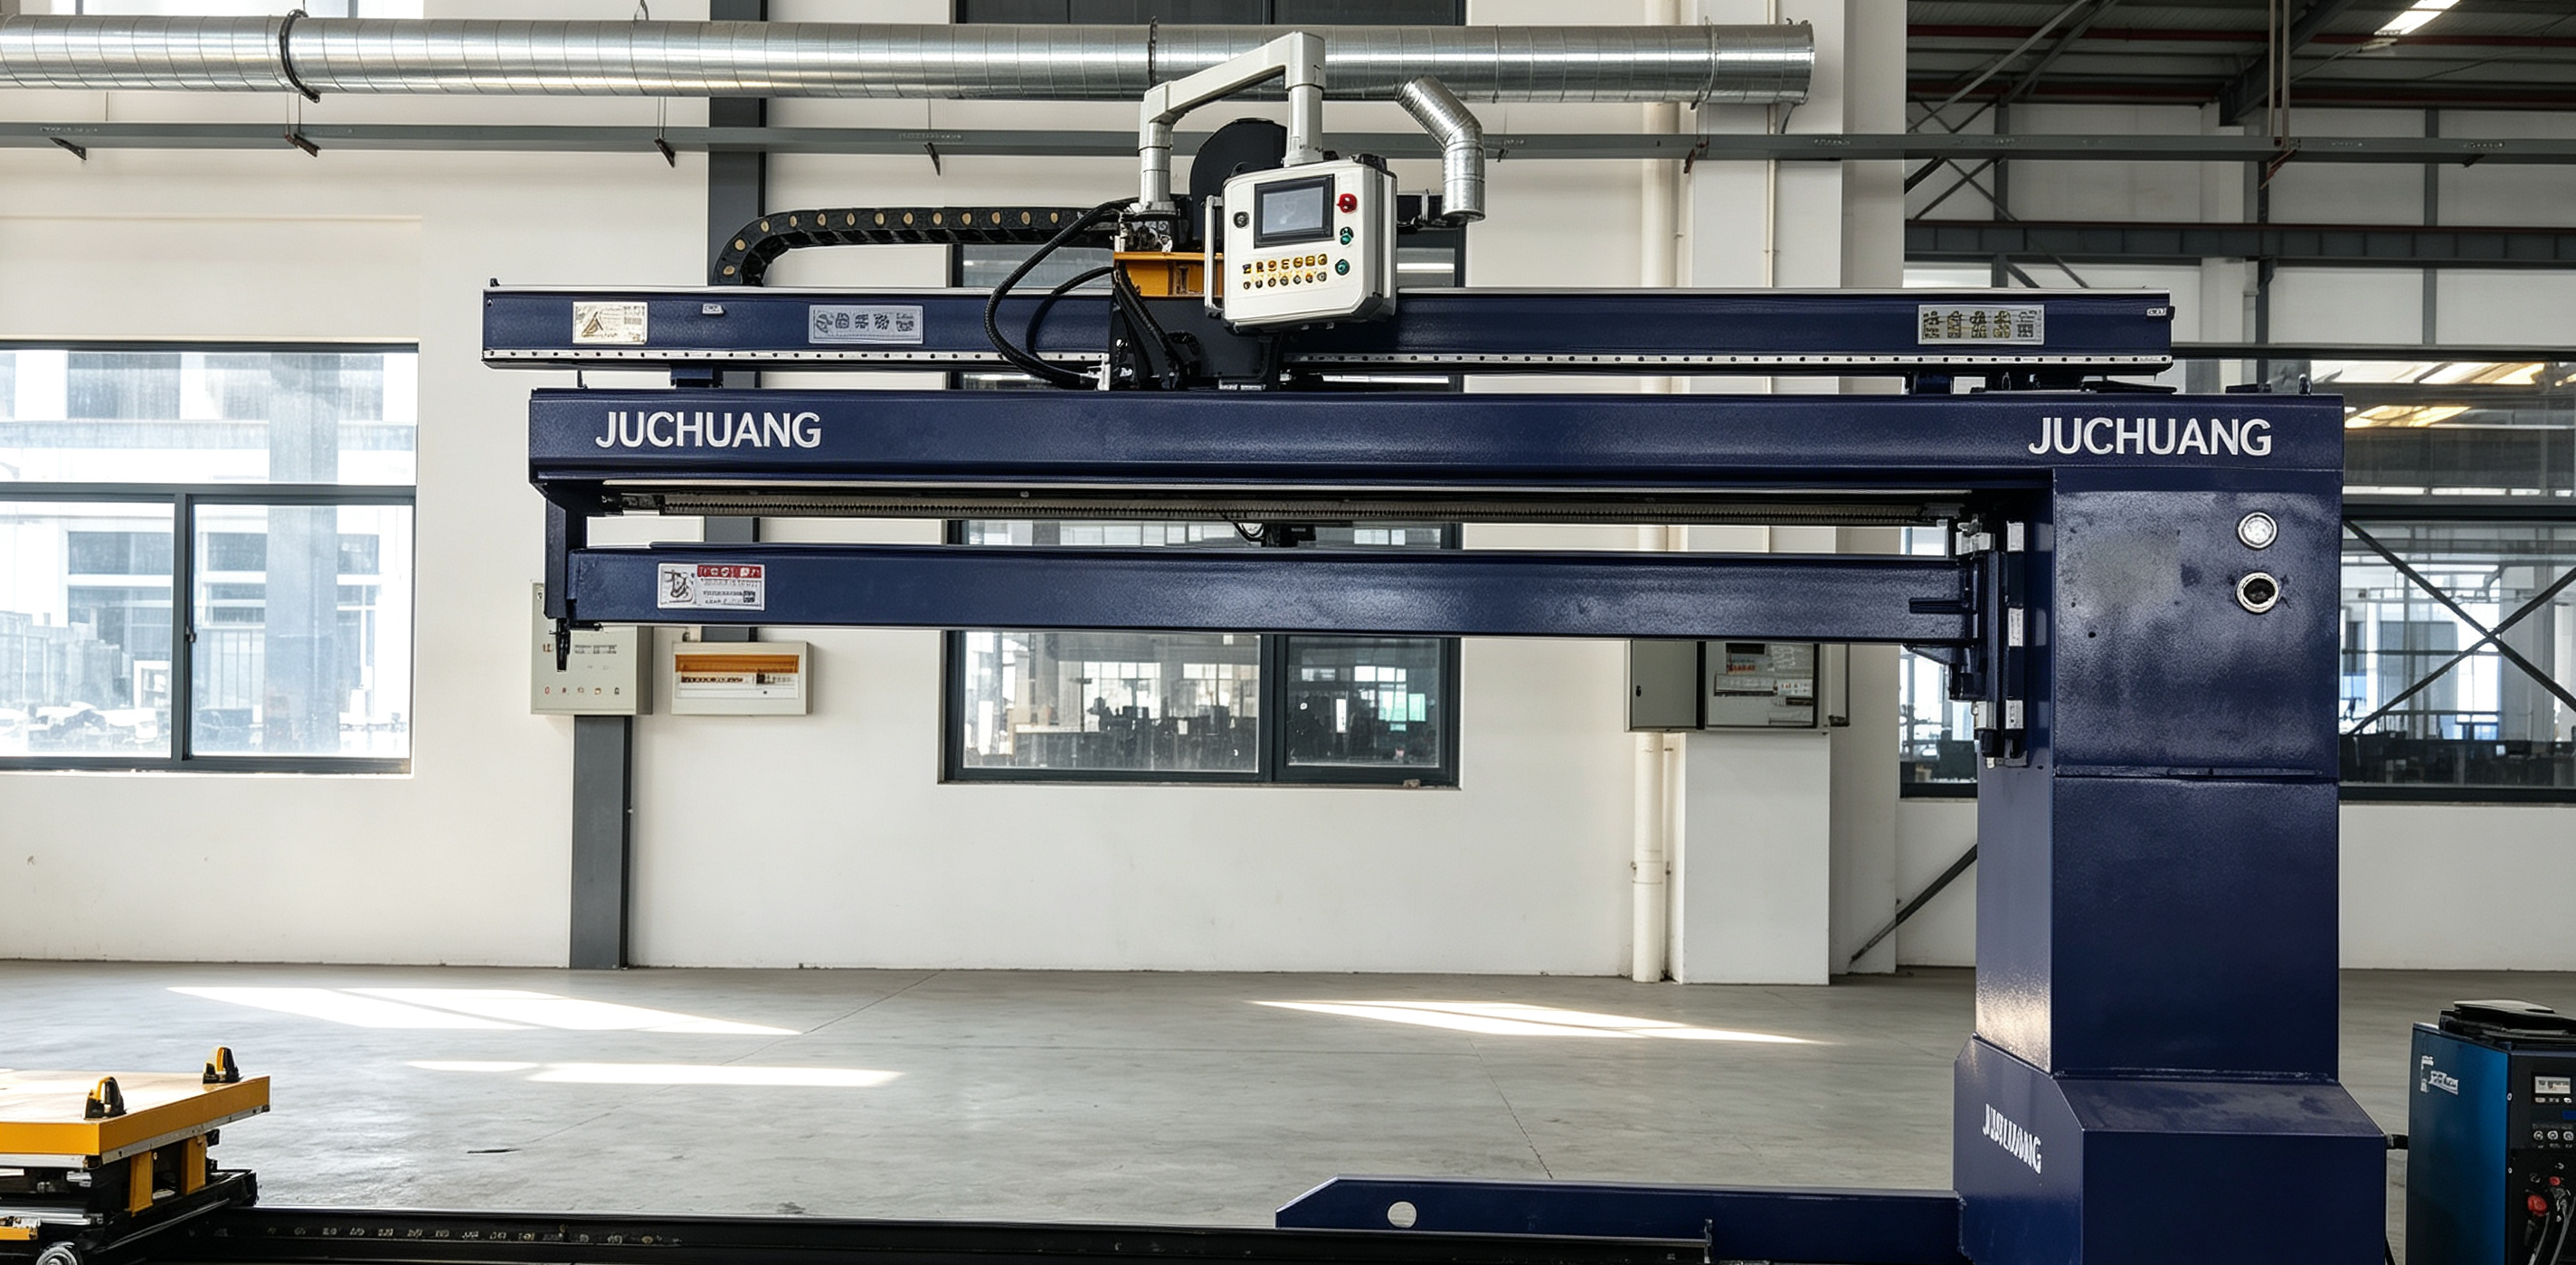
板金や厚板を加工する際、熱変形によって真っ直ぐな部品が曲がった状態になることがあります。熱変形の最も一般的な形の1つが縦ワレです。
金属製のチューブ、タンク、または構造用梁を製造する場合、この曲がりを防ぐ方法を理解することは不可欠です。このガイドでは、縦ワレとは何か、縦シームに沿って発生する理由、そして部品を完全に真っ直ぐに保つ方法を解説します。
縦溶接とは何ですか?
ワレについて詳しく説明する前に、基本的な質問に答えると役立ちます:縦溶接とは何ですか?
縦溶接は、ワークピースの長さ方向に沿って走る直線的な溶接継手です。例えば、平らな鋼板を円筒形に丸めてパイプを作る場合、2つの長い辺が側面で合わさります。これらの辺を接合すると、長く真っ直ぐな縦シームができます。
このシームは部品の全長にわたって延びているため、溶接プロセス中に大量の熱を吸収します。
縦ワレが発生する仕組み
では、縦ワレとは正確に何でしょうか?
縦ワレは、溶接後に金属部品がその長さ方向に曲がる現象です。この曲がりは、金属が加熱されると膨張し、冷却すると収縮するために発生します。
以下に、発生する過程を段階的に説明します:
-
不均一な加熱:溶接プロセス中、継手周辺の金属は非常に高温になりますが、板の他の部分は比較的低温のままです。
-
金属の収縮:高温の溶接池が冷却すると、溶接ビードが長さ方向に収縮します。
-
引張力:冷却する溶接ビードが自身を短くしようとする一方、周囲の低温金属が抵抗するため、ワークピースの端部が上方または内側に引っ張られます。
その結果、平らまたは円筒形のワークピースが弓なりに反り、最終組立時に嵌合不良が発生します。
ワレ変形を増大させる要因
日常的な工場の要因のいくつかが、縦ワレを大幅に悪化させる可能性があります:
-
過剰な熱入力:高いアンペア数を使用したり、溶接速度が遅すぎたりすると、余分な熱エネルギーが加わり、収縮力が強まります。
-
偏心した溶接:シームを部品の中立軸から遠くに配置すると、不均一な引張力が発生し、ワレが増大します。
-
薄い板金:薄い材料は構造的な剛性が低いため、厚い鋼板よりもはるかに容易にワレます。
-
適切なクランプの不足:長いシームを溶接する際に強力な機械的クランプを使用しないと、金属が高温の間に自由に動くことができます。
縦ワレを防ぐ方法
幸いなことに、製造業者は生産ラインでワレを最小限に抑えるか排除するための明確な手順を取ることができます。
1. 溶接パラメータの最適化
まず、全体的な熱入力を低下させます。速い移動速度や高度なパルスアークプロセスを使用すると、熱影響部の幅が減少し、収縮が抑えられます。
2. 溶接順序のバランス
さらに、可能な限り熱分布をバランスさせます。対称的な構造物では、反対側を同時に溶接することで、相反する引張力が相殺されます。
3. 強力なクランプ装置の使用
最も重要なのは、熱を吸収して金属を平らに保持するように設計された専用の固定具を使用することです。専用のシーム溶接機は、銅製の冷却バーと空気圧式フィンガークランプを使用して、シーム全体に沿って金属をしっかりと保持します。この設定により、熱が迅速に除去され、継手が変形するのを防ぎます。
自動縦シーム溶接機による工場のアップグレード
長い直線継手を手動で溶接すると、熱制御が極めて困難になります。そのため、大量生産施設では、自動縦シーム溶接機に依存して、真っ直ぐで高品質な結果を保証しています。
自動機械は、トーチ速度を高精度に制御します。一定の移動速度と均一なアーク長を維持することで、開始から終了まで一貫した熱入力を確保し、ワレのリスクを大幅に低減します。
手動プロセスを置き換えたり、製造能力を拡大したりする場合、JCWeldtechのような信頼できる専門家から販売されている高性能な縦シーム溶接機を検討することで、リワークを排除し、スループットを向上させ、毎回完璧で変形のないシームを実現することができます。


