溶接工不足の中で溶接自動化投資対効果(ROI)を計算する方法
News Details
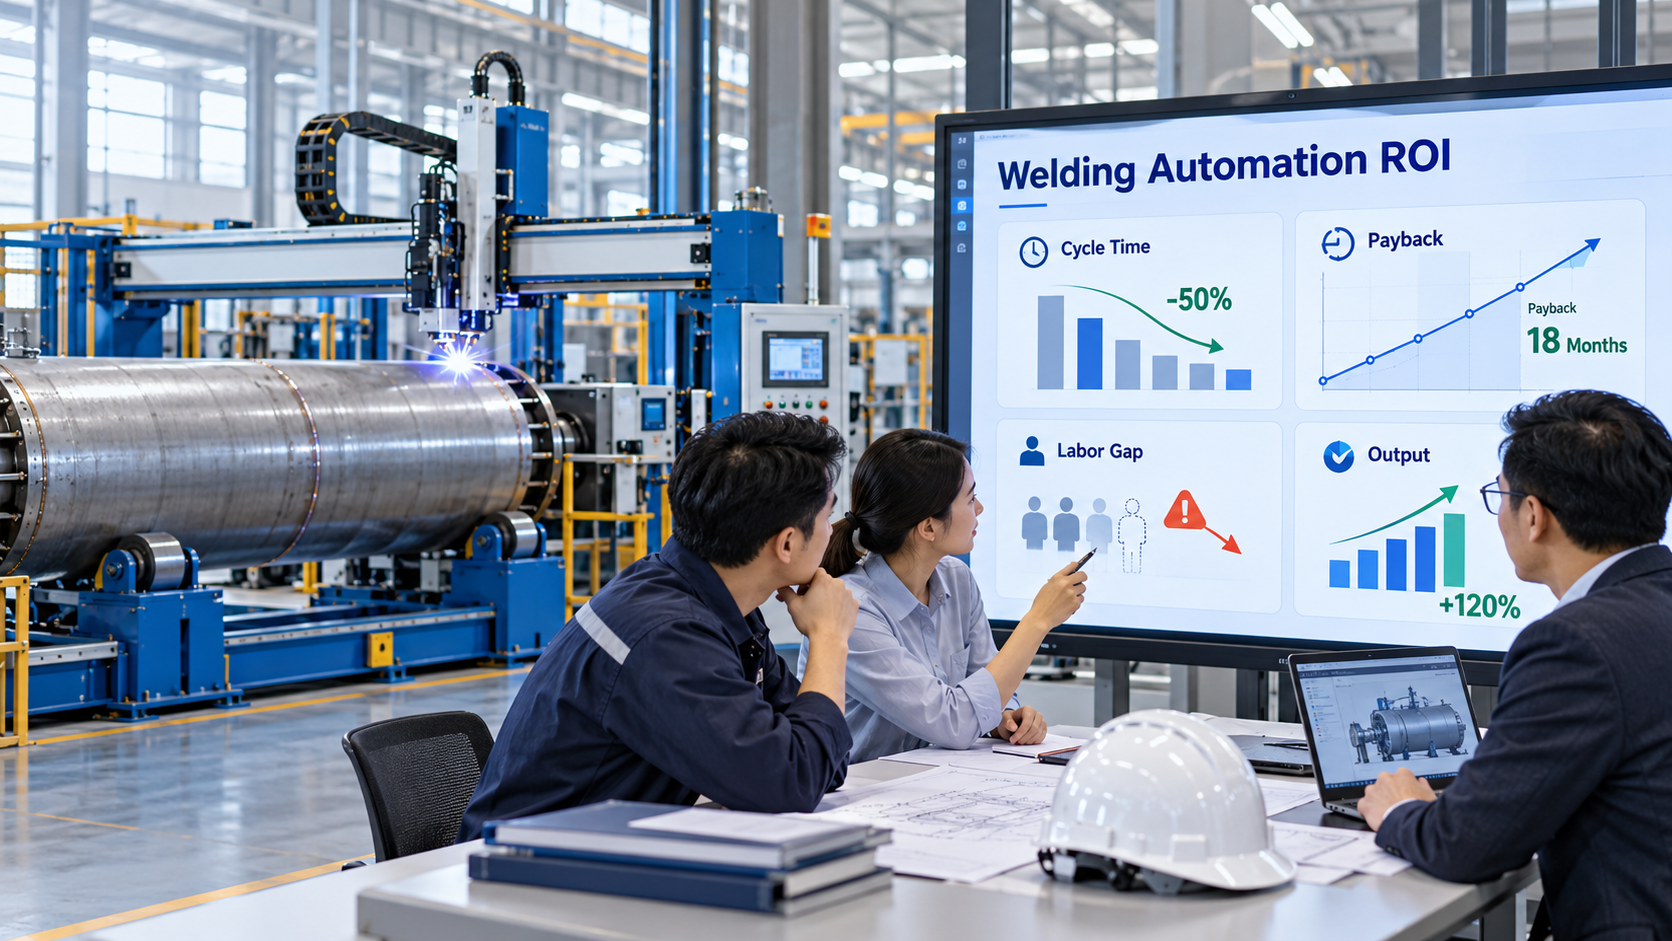
多くの工場が同じ問題に直面している。溶接技術者は確保が難しく、人件費は上昇し続けている。それでいて、顧客は変わらず安定した品質、より速い納期、明確な生産記録を期待している。
そのため、溶接の自動化に目を向ける企業が増えている。しかし、装置を導入する前に、経営者は多くの場合、一つの重要な問いを持つ。それは投資回収までどれくらいかかるのか、ということだ。
溶接自動化のROIは単なる労働力の代替ではない。それには、生産速度の向上、溶接品質の改善、手直しの削減、廃棄ロスの低減、そして生産の安定化も含まれる。溶接技術者不足に対応しようとする企業にとって、自動化は生産能力を守り、リスクを減らす現実的な手段となり得る。
Juchuangは、圧力容器、タンク、配管、円筒形ワーク、重工業部品向けのカスタム溶接自動化設備を提供している。そのソリューションには、实际の生産ニーズに応じた縦継ぎ溶接機、側板ビーム溶接システム、溶接マニピュレータ、その他の自動溶接システムが含まれる。
溶接自動化ROIの意味
ROIとは投資収益率のことである。簡単に言えば、自動化システムによって節約または獲得できる金額と、購入および運用コストを比較するものである。
溶接自動化におけるROIは、多くの場合次の要素から生まれる。
- 直接人件費の削減
- 溶接サイクルタイムの短縮
- 日産量の向上
- 手直しと廃棄ロスの削減
- 熟練溶接技術者の有効活用
- 溶接品質の安定化
- 人手不足による稼働停止の減少
- 納期遵守率の向上
したがって、公平なROI計算は、装置価格だけでなく、生産全体の価値を見る必要がある。
ステップ1:現在の溶接コストを把握する
まず、現在の手溶接コストを測定する。これが基準値となる。
参考となるデータには以下がある。
- 1交替あたりの溶接技術者数
- 時給と福利厚生費
- 1日の交替数
- 1交替あたりの溶接完了部品数
- 手直し率
- 廃棄率
- 残業時間
- 教育コスト
- 納期遅延による損失
例えば、一つの継手溶接工程に2人の溶接技術者が必要な場合、年間人件費は表面的な時給よりもはるかに高くなる可能性がある。福利厚生、残業、教育、そして離職関連コストも含める必要がある。
また、溶接技術者不足時には、隠れたコストが大きくなることがある。熟練溶接技術者が不足しているために注文が遅れれば、工場は売上や顧客からの信頼を失うかもしれない。
ステップ2:溶接サイクルタイムを測定する
溶接サイクルタイムはROI計算において最も重要な数値の一つである。それは一つの溶接作業を完了するのにかかる時間を示す。
手溶接では、以下を含める。
- ワークの装着
- 位置決め
- 仮付け確認
- 溶接時間
- 清掃
- 検査
- 必要に応じた手直し時間
自動溶接では、以下を含める。
- 装着とクランプ
- プログラム選択
- 自動溶接
- 取り出し
- 検査
- 段取り替え時間
その後、部品一つあたりの総時間を比較する。自動化はアーク時間を短縮するだけでなく、手待ち時間や手直しも減らせる。その結果、実際の効果は最初に見える以上に大きくなる可能性がある。
ステップ3:生産量の向上を見積もる
サイクルタイムが明確になれば、生産量を計算できる。
簡単な計算式は次の通りである。
日産量=利用可能生産時間÷溶接サイクルタイム
例えば、一つの部品の手溶接に30分かかる場合、8時間交替で約16個生産できる。自動化により15分に短縮できれば、1交替あたり約32個まで生産量を高められる。
ただし、実際の数値を使用すること。装着、ハンドリング、検査時間も含める。実用的なROI計画は、最速の一回限りのテストではなく、安定した生産状況に基づくべきである。
ステップ4:品質由来のコスト削減を加える
溶接品質は直接的なコストを持つ。不良な溶接は、研削、補修溶接、追加検査、出荷遅延、製品廃棄につながる可能性がある。
自動化は、トーチの動き、溶接速度、電流、電圧、ワイヤ送給、溶接経路を制御できるため、再現性を高める。特に長い継手や円周溶接に有効である。
品質による削減効果には以下がある。
- 手直し人件費の削減
- 溶接ワイヤとシールドガスの無駄削減
- 不良廃棄部品の減少
- 検査不合格率の低下
- 顧客クレーム対応コストの削減
- 溶接外観の安定化
タンク、圧力容器、配管、シリンダーでは、安定した溶接品質が後工程の耐圧試験や漏れ試験におけるリスクも減らすことができる。
ステップ5:熟練溶接技術者の有効活用を評価する
自動化が必ずしも人員を不要にするとは限らない。多くの場合、熟練溶接技術者をより良い形で活用することを意味する。
すべての溶接を手作業で行う代わりに、熟練溶接技術者がパラメータ設定、開先確認、生産監視、工程課題解決を担当できる。システム設計に応じて、一人の熟練オペレータが一つまたは複数の溶接ステーションを管理できる。
これは溶接技術者不足の時期に重要である。工場は、貴重な専門知識を工程に残しながら、確保の難しい手作業労働への依存を減らすことができる。
ステップ6:総投資コストを含める
次に、自動化プロジェクトの総コストを計算する。
これには以下が含まれる。
- 溶接機またはシステム本体
- 治具と工具
- 溶接電源
- 安全装置
- 据付工事
- オペレータ教育
- 予備部品
- メンテナンス
- 工場ユーティリティ
- 工程テスト
カスタムシステムは初期費用が高くなることがある。しかし、製品により適合し、長期的により強い価値を生み出す可能性がある。そのため、装置は一般的な設備モデルだけでなく、実際のワークに合わせて設計されるべきである。
ステップ7:投資回収期間を計算する
簡単な回収計算式は次の通りである。
投資回収期間=総投資額÷年間正味削減額
例えば、総投資額が12万ドルで、年間正味削減額が6万ドルなら、投資回収期間は2年である。
年間正味削減額には、人件費削減、生産量増加、品質由来の削減、残業削減を含めることができる。そこから、メンテナンス、電力、消耗品などの追加コストを差し引く。
これにより、実際の溶接自動化ROIがより明確になる。
Juchuangと取り組む理由
Juchuangは工業製造向けカスタム溶接自動化を専門としている。その装置は圧力容器、タンク、配管、縦継ぎ継手、円周継手、円筒形ワークに対応する。
各工場の製品や人材ニーズは異なるため、Juchuangは溶接工程の見直し、溶接サイクルタイムの試算、治具設計、溶接システムの統合、サンプルテスト、据付支援を行うことができる。これにより、顧客は生産目標と予算の両方に合った自動化計画を立てやすくなる。
まとめ
溶接技術者不足は、成長の制約、注文遅延、生産リスク増加を引き起こす可能性がある。溶接自動化は有効な手段となり得るが、その投資は明確な数値で計算されるべきである。
溶接自動化ROIを見積もるには、まず現在の人件費、溶接サイクルタイム、生産量、品質ロス、プロジェクト総コストを把握する。その後、それらの数値を期待される自動化工程と比較する。
適切なシステム設計があれば、溶接自動化は不足する労働力への依存を減らし、溶接の一貫性を高め、工場に長期的な生産のためのより強い道筋を与えることができる。


