熱交換器のチューブ・チューブシート溶接を自動化する方法
News Details
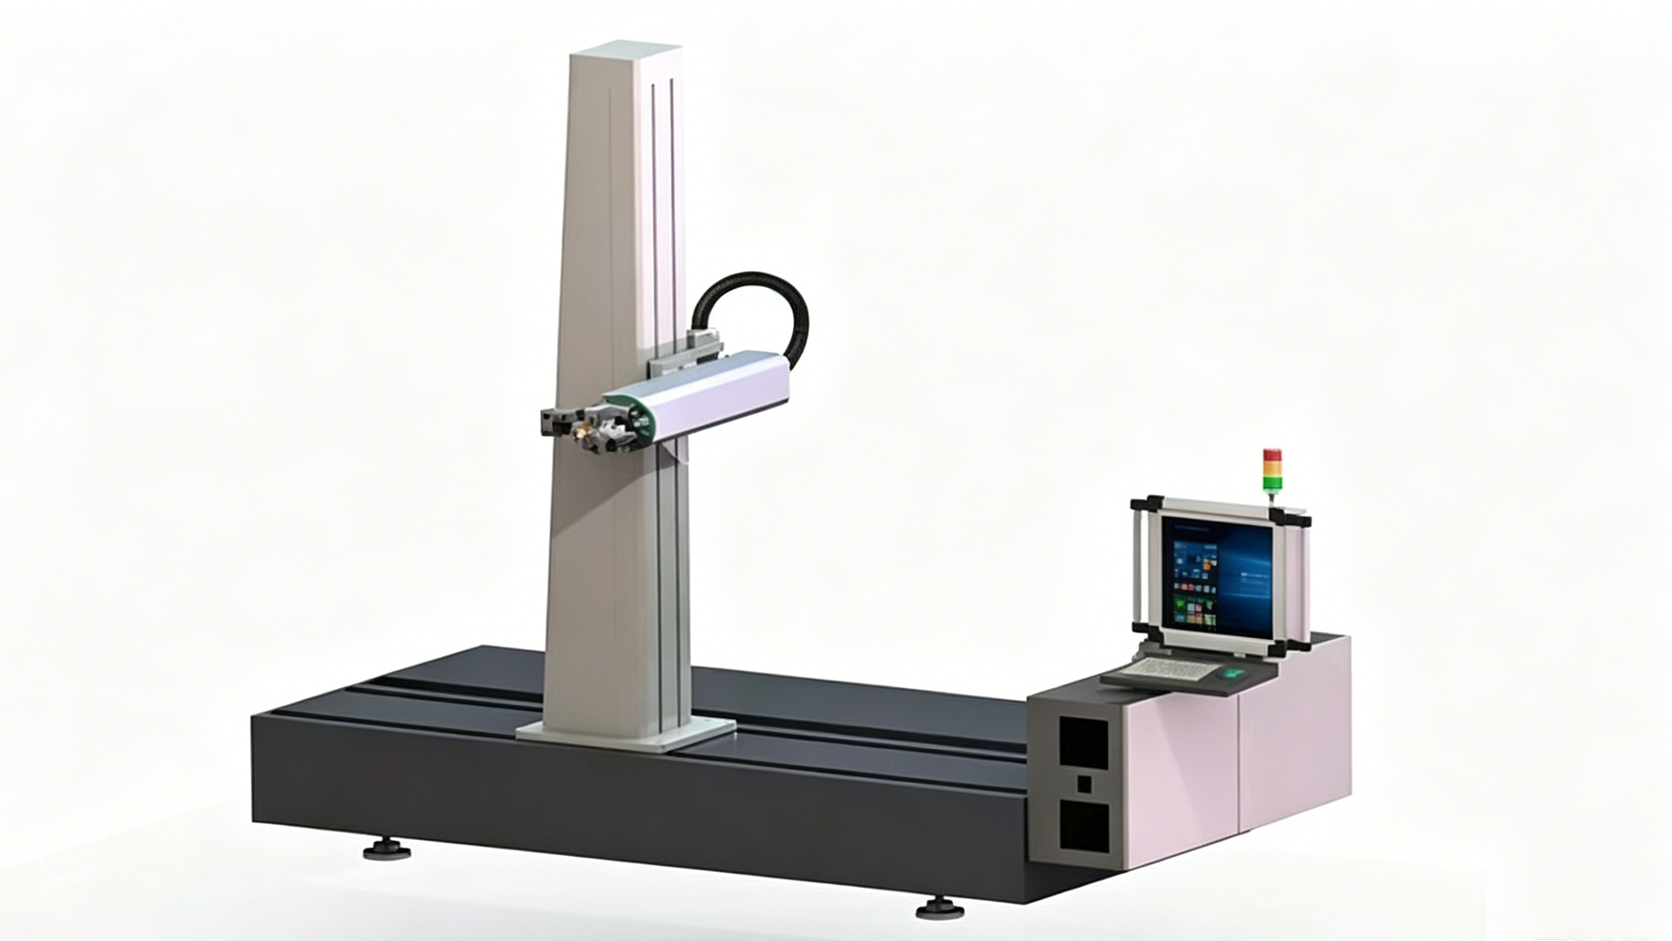
今日、シェルアンドチューブ式熱交換器業界は厳しい品質と速度の要求に直面しています。これらのユニットを製造するには、単一の厚いプレートに数百から数千本の細いチューブを溶接する必要があります。これらの数量のため、手作業に依存すると接合部の欠陥、サイクルタイムの遅延、工場内の深刻なボトルネックにつながることがよくあります。
これらの製造上の障壁を克服するため、専門的な産業用溶接自動化への投資が最も信頼できる戦略です。特に、TPR-2000ロボット式チューブ・チューブシート自動溶接システムのような高度なシステムを導入することで、工場は手作業への依存を回避し、生産能力を大幅に向上させることができます。
1. 高度な3Dレーザー追跡によるトーチの自動誘導
従来の製造工場では、手作業によるチューブシート溶接にはオペレーターの高度な集中力が必要です。オペレーターはトーチヘッドをすべてのチューブ穴に物理的に位置合わせする必要があり、これは時間がかかり人為的ミスが発生しやすいです。
TPR-2000は、高度な3Dクロスレーザー識別・位置決め技術を導入することで、このワークフローを完全に変革します。
-
コアメカニズム:システムはクロスレーザービームを直接チューブ穴に投射します。レーザー三角測量の原理を使用し、統合センサーが接合部の高解像度画像をキャプチャします。
-
リアルタイムデータ処理:内蔵ソフトウェアはこれらの画像を即座に処理し、対象領域の正確な3D点群を構築します。わずか15ミリ秒で、チューブ穴の中心、肉厚、突出長、プレートの平面度の絶対空間座標(X、Y、Z)を計算します。
-
迅速な位置決め:データがキャプチャされると、システムは自動的に最適なロボットパスを作成します。初期の視覚的識別からトーチの絶対位置決めまで6秒未満で移行し、手作業の介入なしに連続的に動作します。
2. スマートソフトウェアによる不完全なプレートでのエラー排除
実際の産業用ワークピースはほとんど完璧ではありません。例えば、金属プレートは加工中に微小な公差が生じたり、仮付け溶接後にわずかに変形したりすることがあります。自動機械が静的なプログラムを盲目的に追従すると、接合トラックを完全に見逃してしまいます。
この問題を防ぐため、TPR-2000の制御ソフトウェアは独自のマルチフィッティング計算を搭載しています。ソフトウェアは収集したすべてのデータポイントの有効性を評価し、エラーまたは公差外のチューブ穴を検出すると、自動的に問題をフラグ付けし、不良穴をスキップし、ヒューマンマシンインターフェース画面に明確にマークします。
さらに、このレーザー誘導システムは非常に安定しています。表面の錆、予熱熱帯、工場内の照明の変動、天候の変化の影響を受けません。多層溶接が必要な複雑な重荷重部品の場合、レーザーセンサーは各層の前に接合部を再スキャンします。これにより、トーチは前の溶接ビードの形状に影響されることなく、最適なパスを維持することが保証されます。
3. 重厚産業用途向けに構築された高性能ハードウェア
TPR-2000ワークステーションの entire ハードウェアネットワークは、過酷なシフトローテーションで継続的かつ高速な性能を提供するように構築されています。システムはいくつかの相互接続された技術サブシステムに分かれています:
自動ベースと精密ロボット動作
ワークステーションは、ロボットアームとワークピースの物理的な距離を迅速に調整し、自動的に位置をロックする自動電動シャーシを備えています。3軸溶接ロボットの動作軸は、高トルクサーボモーターと頑丈な遊星歯車減速機を組み合わせています。精密ボールねじによって駆動され、これらの軸は高速移動速度と高い空間精度を実現します。
タングルフリー軌道トーチヘッド
機械は専用のPT60自動チューブシート溶接ヘッドを使用しています。無限回転設計によりケーブルの巻き付きを防止し、トーチがチューブの周りを無限に回転できるようにしています。また、フロントマウントのワイヤ供給とアーク電圧制御(AVC)技術を搭載し、トーチの高さをリアルタイムで自動調整して電圧を均一に保ちます。
完全統合スマートコントロール
ワークステーションはDi-Ctrlインテリジェント制御システム上で動作し、産業用コンピュータ、PLC、デジタル電源、水冷タンクを高速イーサネットバスで標準TCP/IP通信プロトコルを使用して接続します。システムはまた、稼働時間を最大化するためのスマート内蔵アラームを含んでいます:
-
タングステン電極寿命リマインダー:ソフトウェアは電極の摩耗を追跡します。限界に達すると、次の溶接が開始される前にトーチを安全ゾーンに移動させ、音と光のアラームをトリガーします。
-
フィラーワイヤ消費監視:システムがフィラーワイヤが少なくなっていることを検出すると、自動的に一時停止し、安全に後退し、オペレーターに迅速な交換を通知します。
4. 技術仕様と適用限界
TPR-2000は非常に多用途で、競争の激しいカラムアンドチューブ式熱交換器製造業界に最適な選択肢です。その適用範囲は以下の通りです:
-
溶接接合構成:フラットフラッシュチューブ(0.5~1mm突出)、突出チューブ(3~6mm突出)、凹みチューブ(最大2mm後退)をサポートします。
-
材料多様性:炭素鋼、ステンレス鋼、チタン合金、その他の高級産業用金属を処理します。
-
チューブ直径容量:16mmから60mmの範囲のチューブ直径に対応します。
-
総作業範囲:最大2,000mmの広範な操作範囲をカバーします。
-
溶接方式:高精度の全位置パルスTIG溶接を実行し、オートジェナス溶融とフィラーワイヤ設定の両方をサポートします。
聚创の実績ある自動化ソリューション:クライアントケーススタディ
これらの高度な自動化システムが実際の製造施設でどのように機能するかを確認するため、江蘇聚创オートメーションテクノロジー株式会社が設計したカスタムソリューションを見てみましょう。
ある国際的な製造業者は、高純度流体処理容器を製造する際に大きな生産ボトルネックに直面しました。ステンレス鋼チューブの内部溶接ルートは厳しい非破壊検査(NDT)に合格する必要があり、細菌汚染を防ぐために平坦で酸化物のない表面が必要でした。既存の手作業による溶接ラインは非常に遅く、不良率が高かったため、成長する商業契約の期限を満たすことができませんでした。
聚创はこれらの厳しい形状、厚さ、材料の制約を評価し、クライアントのボトルネックを解決するため、コアレーザービジョン追跡と高純度アルゴンシールド技術を利用したカスタマイズされた自動チューブ・チューブシートステーションを提供しました。
プロジェクト成果:
-
初回パスでの完璧な品質:自動化システムはパルスTIGサイクル中に絶対的なガスバリアを維持し、最初の試行で厳しい検査に合格するクリーンで酸化物のない溶接ルートを生成しました。
-
プロセスの簡素化:自動トーチの連続的で振動のない追跡により、施設は単一パスで深くクリーンな溶け込みを達成し、遅い多層手作業スティック溶接の必要性を完全に排除しました。
-
大幅な出力拡大:手作業を自動化サイクルに置き換えることで、工場は500ユニットの大量生産を予定より大幅に早く完了し、総製造オーバーヘッドを大幅に削減しました。
工場担当者向けの簡単な操作ワークフロー
TPR-2000システムの保守と操作には複雑なプログラミングの背景は必要ありません。日常的なプロセスはシンプルでユーザーフレンドリーです:
-
CADインポート&計画:オペレーターは製品のCAD図面を直接システムにインポートします。簡単なゾーン選択ツールまたは自動シーケンスを使用して、数分で溶接順序を計画できます。


