自動溶接システム:購入者向け選択ガイド
News Details
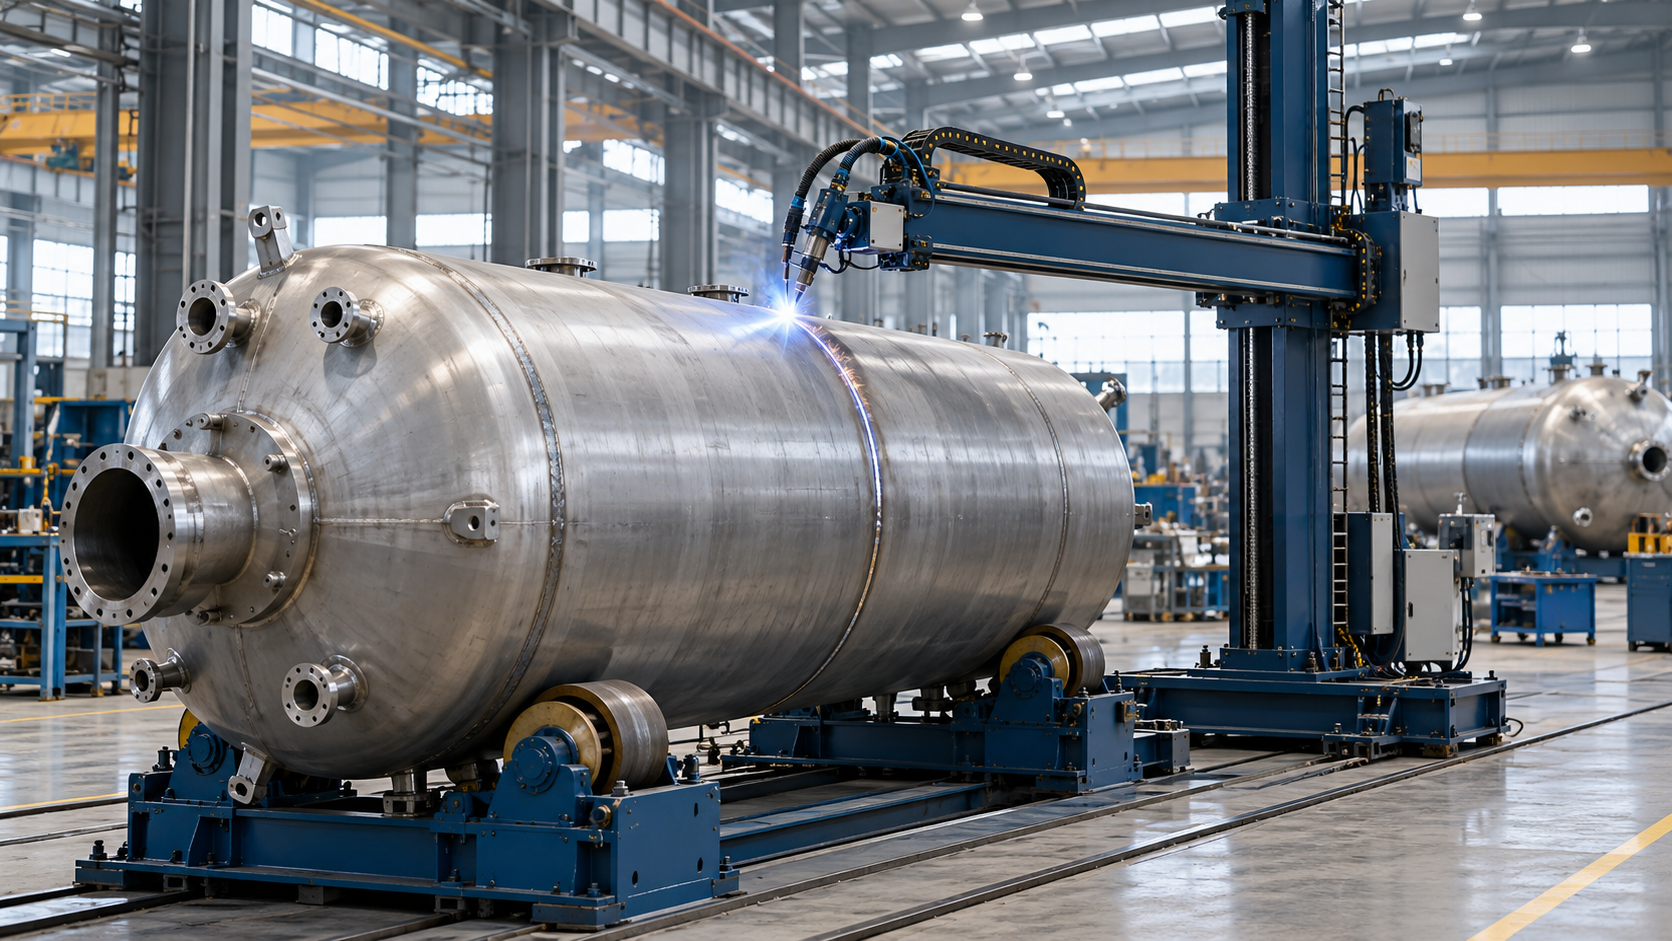
自動溶接システムの選定は、ワークを起点に考えます。材質、形状、継手設計、生産量によって、有効な結果を出せる装置が決まります。
タンク、圧力容器、配管、金属製構造物の製造業者にとって、自動化は溶接の動きをより安定させます。ただし、溶接速度が速いだけでは生産量の向上は保証されません。ローディング、開先合わせ、検査、手直しも結果に影響します。
本ガイドでは、自動溶接装置の仕組みと、投資前に購入者が確認すべき点を説明します。
自動溶接システムとは?
自動溶接システムは、溶接工程を、制御された動きとワークの支持装置と組み合わせたものです。用途に応じて、以下を含む場合があります。
- 溶接電源およびトーチ。
- ワイヤ送給装置およびシールドガス装置。
- 溶接搬送装置、マニピュレーター、またはロボット。
- クランプ、回転ロール、またはポジショナー。
- 制御装置およびオプションのセンサー。
装置は、計画された溶接経路に沿ってトーチ、ワーク、またはその両方を移動させます。同時に制御装置が、溶接速度や溶接電流などの設定を管理します。
自動化には必ずしもロボットが必要なわけではありません。直線継手には専用機が適し、マニピュレーターと回転ロールは円周溶接を支援できます。
材質、継手、ワークデータから始める
溶接自動化のサプライヤーに問い合わせる前に、部品の明確な仕様を準備してください。
材質記号、板厚範囲、全体寸法、重量を明示します。次に、継手の種類、溶接姿勢、必要な溶接長さを確認します。
開先合わせも同じく重要です。自動化は制御された経路に従うため、ルートギャップや心合わせの変化が溶接品質に影響し得ます。センサーはある程度のばらつきに対応できますが、組立上のすべての問題を補正できるわけではありません。
また、図面と代表的なサンプルも提供してください。これらにより、サプライヤーは装置を提案する前に、トーチのアクセス、クランプ、工程の選択肢を評価できます。
自動溶接装置を継手に合わせる
溶接経路が異なれば、必要な動作システムも異なります。
| ワークまたは継手 | 検討すべき装置 | 主な購入時確認項目 |
| 平板の突合せ継手 | 平板突合せ縦シーム溶接機 | クランプ、裏当て、有効溶接長 |
| 円筒の縦継手 | 固定型または昇降型縦シーム溶接機 | 直径、ローディングのアクセス、支持方法 |
| 大型容器の縦継手または円周継手 | 適切な補助装置を備えた溶接マニピュレーター | リーチ、回転、協調動作 |
| 容器のハーフパイプジャケット | 専用ハーフパイプ溶接システム | 曲線経路、トーチアクセス、ワイヤ送給 |
ジュチュアンの製品群には、JPB 平板突合せ溶接機、固定型および昇降型縦シーム溶接機、JBL/BL サイドビームシステム、JCJS/JSL 溶接マニピュレーター、2 トーチ式ハーフパイプ溶接システムが含まれます。これらは、単一の汎用用途ではなく、それぞれ固有の製造作業に対応します。
速度を比較する前に溶接方法を選ぶ
溶接方法は、材質、継手、要求品質に適合する必要があります。
TIG 溶接は GTAW とも呼ばれ、制御されたアーク溶接が可能で、外観や工程上の要求が厳しい用途に適する場合があります。ただし、その生産性は継手や溶加材の要求に依存します。
MIG/MAG 溶接は、連続的に送給される消耗ワイヤを使用します。多くの生産作業に適しますが、シールドガス、ワイヤの選定、移行モードを慎重に適合させる必要があります。
プラズマアーク溶接、すなわち PAW は、収束されたアークを使用します。その適性は材質、開先準備、使用条件に依存します。
一部のシステムは工程を組み合わせます。例えば、ジュチュアンは固定式縦シーム溶接機において Plasma + TIG 技術を説明しています。購入者は、自社の材質と継手サンプルで提案された構成を検証すべきです。
生産サイクル全体を測定する
そのシステムが 1 交替あたりに何個の合格品を生産できるかを尋ねてください。
全サイクルには、ローディング、心合わせ、クランプ、溶接、アンローディング、検査が含まれます。したがって、トーチの送り速度だけでなく、総サイクル時間を比較してください。
例えば、ローディングがサイクルの大部分を占める場合、高速な溶接工程の効果は限定的かもしれません。同様に、頻繁な製品切替えは実稼働時間を減少させます。
サプライヤーにロットサイズと製品構成を伝えてください。そのうえで、作業者の作業や段取り時間を含め、前提条件を示したサイクルの見積もりを依頼してください。
治具、制御装置、升级オプションを確認する
治具は、継手を再現性のある位置に保持します。支持が不十分だと、溶接機が安定して動作していても、動きや歪みが生じることがあります。
位置決め点、クランプのアクセス、完成した部品の取り出し方法を確認してください。また、治具が想定される寸法範囲に対応できることを確認してください。
次に、制御装置を評価します。有用な質問には以下があります。
- 作業者は承認された設定を保存し、呼び出すことができますか?
- プログラム変更はどのように管理されますか?
- システムは、予定されている溶接電源や補助装置に接続できますか?
- この構成には、トラッキングまたはデータ記録のオプションがありますか?
必要な機能の実演を依頼してください。「スマート溶接」という一般的な表現だけでは、納入されるシステムが実際に行う内容を定義できません。
溶接自動化のサプライヤーを評価する
実用的なサプライヤーの提案書には、装置レイアウト、工程の選択、供給範囲、技術的な制約が説明されている必要があります。
注文を出す前に、代表的な試作部品と検収基準について合意してください。これらには、溶接外観、寸法、該当する検査結果、生産サイクル時間が含まれる場合があります。
また、据付要件、教育、消耗品、予備部品、サービス体制を確認してください。海外納入の場合は、電源、ガス要件、設置面積、揚重アクセスを早めに確認してください。
ジュチュアンと溶接プロジェクトを話し合う
ジュチュアンの JCJS/JSL 溶接マニピュレーターは、容器や配管の製造向けに、回転ロール、ポジショナー、その他の補助装置との組み合わせを支援します。同社の 2 トーチ式ハーフパイプ溶接システムは、円周およびらせん状のハーフパイプ用途に対応します。
選定の検討を始めるには、図面、材質記号、板厚範囲、継手詳細、生産目標、検査要件を ジュチュアンに送付してください。明確な仕様書があれば、装置の問い合わせを実際的な溶接提案に変えることができます。


