安定生産のための自動溶接FAT/SATチェックリスト
News Details
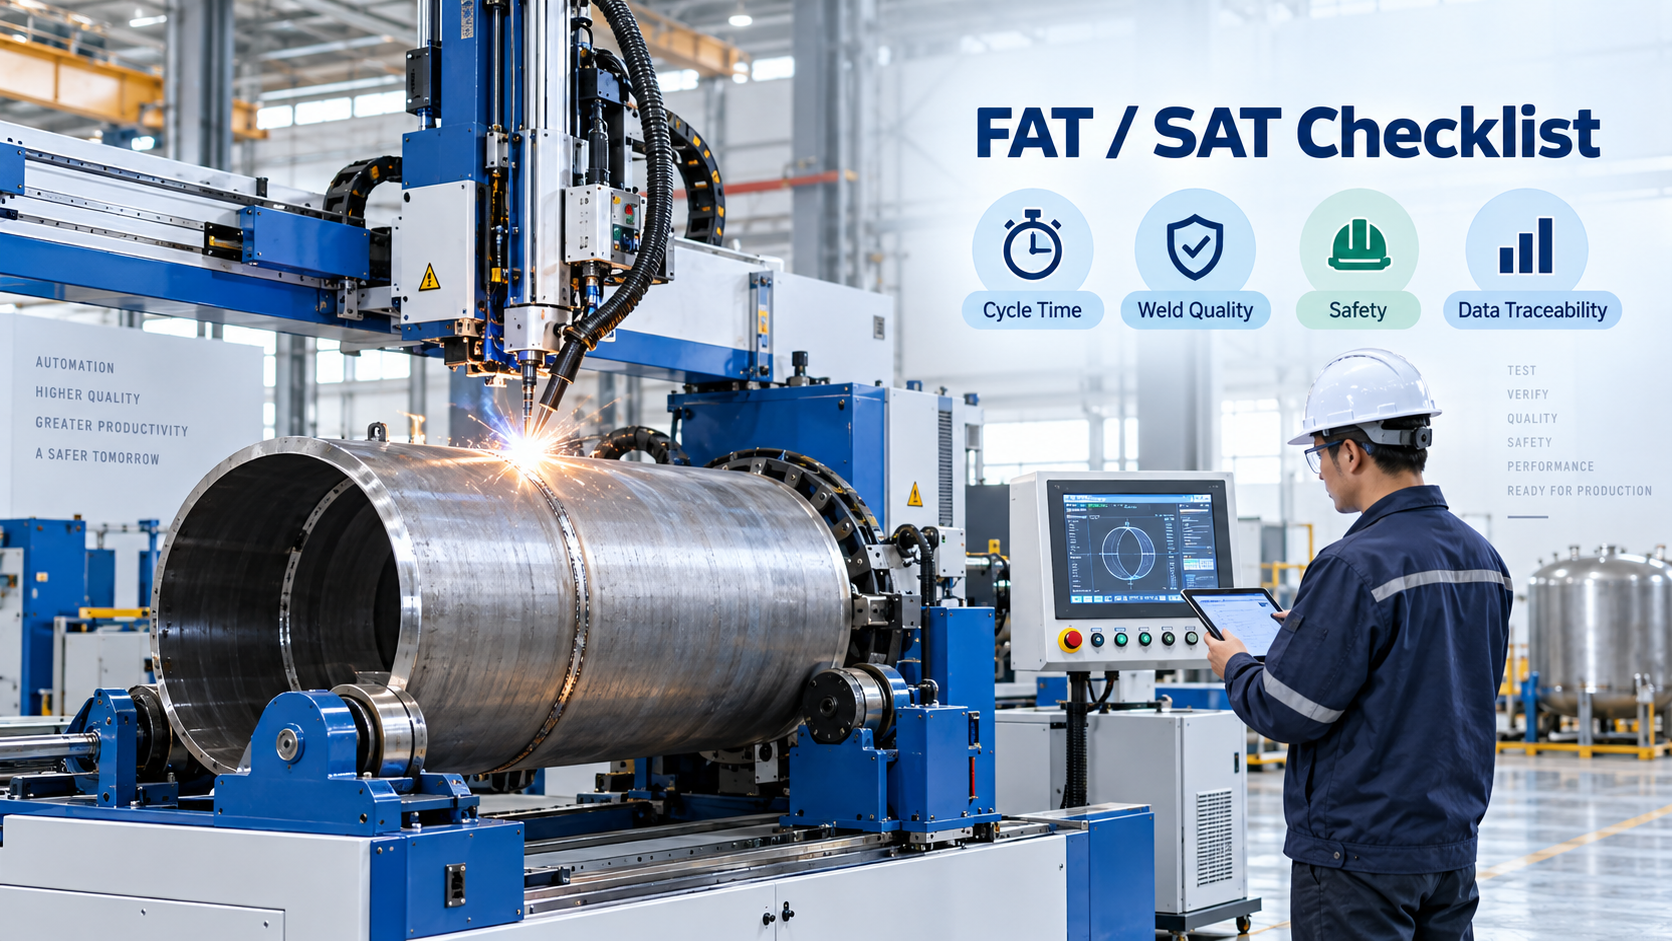
多くの工場にとって、自動溶接システムは単なる1台の機械ではありません。治具、ロボットまたは運動軸、溶接電源、センサー、安全装置、データシステムを連携させた完全な生産セルです。そのため、システムが量産に入る前に、FATとSATの両方が非常に重要です。
FATは工場受入検査(Factory Acceptance Test)の略です。通常、出荷前にサプライヤーの現場で実施されます。SATは現地受入検査(Site Acceptance Test)の略で、設備が顧客の工場に設置された後に実施されます。自動溶接機のFAT・SAT検査を組み合わせることで、システムが安定して安全であり、実際の生産に備えていることを確認できます。
中国のカスタム溶接機メーカーかつ溶接システムインテグレーターとして、ジュチュアン(Juchuang)は工業生産向けの実践的な溶接自動化ソリューションに注力しています。明確なチェックリストは、購入者とサプライヤーの両方が基準の不明瞭さを回避し、手直しを減らし、最終承認を迅速化するのに役立ちます。
溶接自動化においてFATとSATが重要な理由溶接自動化
自動溶接には多くの利点があります。生産量を向上させ、熟練工の技術格差を減らし、溶接品質をより均一にすることができます。ただし、これらの利点は、明確な溶接自動化受入基準に照らしてシステムを検査して初めて実現されます。
チェックリストがなければ、チームは機械が「溶接できるかどうか」しか確認しないかもしれません。それでは不十分です。優れた受入プロセスでは、サイクルタイム、溶接外観、溶け込み、安全ロジック、警報応答、治具の繰り返し精度、溶接データのトレーサビリティも確認する必要があります。
つまり、FATはシステムが正しく製造されていることを証明し、SATはシステムが実際の工場環境で正しく動作することを証明します。
1. サイクルタイムチェックリスト
サイクルタイムは生産能力に直接影響するため、最初に確認する項目の1つです。FAT中に、サプライヤーは合意されたサンプル部品、治具、溶接プログラムを使用して機械を試験する必要があります。
主なポイントは以下の通りです:
- 搬入・搬出時間
- クランプ・位置決め時間
- アーク発生中の溶接時間
- ロボットまたは軸の移動時間
- 冷却または待機時間
- 部品1個あたりの総サイクルタイム
- 1時間あたりまたは1シフトあたりの生産量
また、試験は数回繰り返す必要があります。1回の良好な結果では不十分です。例えば、サイクルタイムが安定していることを示すために、システムで連続試運転を実施する必要があります。
SAT中には、実際の作業者、実際の工場ユーティリティ、実際の生産フローを使用して同じ試験を再度実施する必要があります。現地の空気圧、電源、または部品の公差が異なる場合、最終的なサイクルタイムが変わる可能性があります。そのため、FATとSATの両方で試験条件を記録する必要があります。
2. 溶接品質チェックリスト
溶接品質はあらゆる溶接自動化プロジェクトの核心です。サイクルタイムが速くても、溶接が不安定であればシステムは許容できません。
チェックリストには外観検査と技術的検査の両方を含める必要があります。一般的な項目は以下の通りです:
- 溶接ビードの寸法と形状
- 溶接開始点と終了点
- スパッタの程度
- アンダーカット、オーバーラップ、気孔、割れ、または溶け落ち
- 溶接の溶け込み
- 必要に応じて溶接強度試験
- 溶接後の部品の歪み
- 複数部品間での繰り返し精度
多くのプロジェクトでは、顧客が図面、溶接記号、サンプル、または検査基準を提供します。これらの文書は溶接自動化受入基準の一部となるべきです。
さらに、可能であればチームは異なるバッチの部品を試験する必要があります。これにより、システムが通常の部品のばらつきに対応できることを確認できます。部品のばらつきが大きすぎる場合は、治具、センサー、または溶接プロセスの調整が必要になる場合があります。
3. 治具と位置決めチェックリスト
溶接自動化システムは正確な位置決めに大きく依存しています。そのため、


