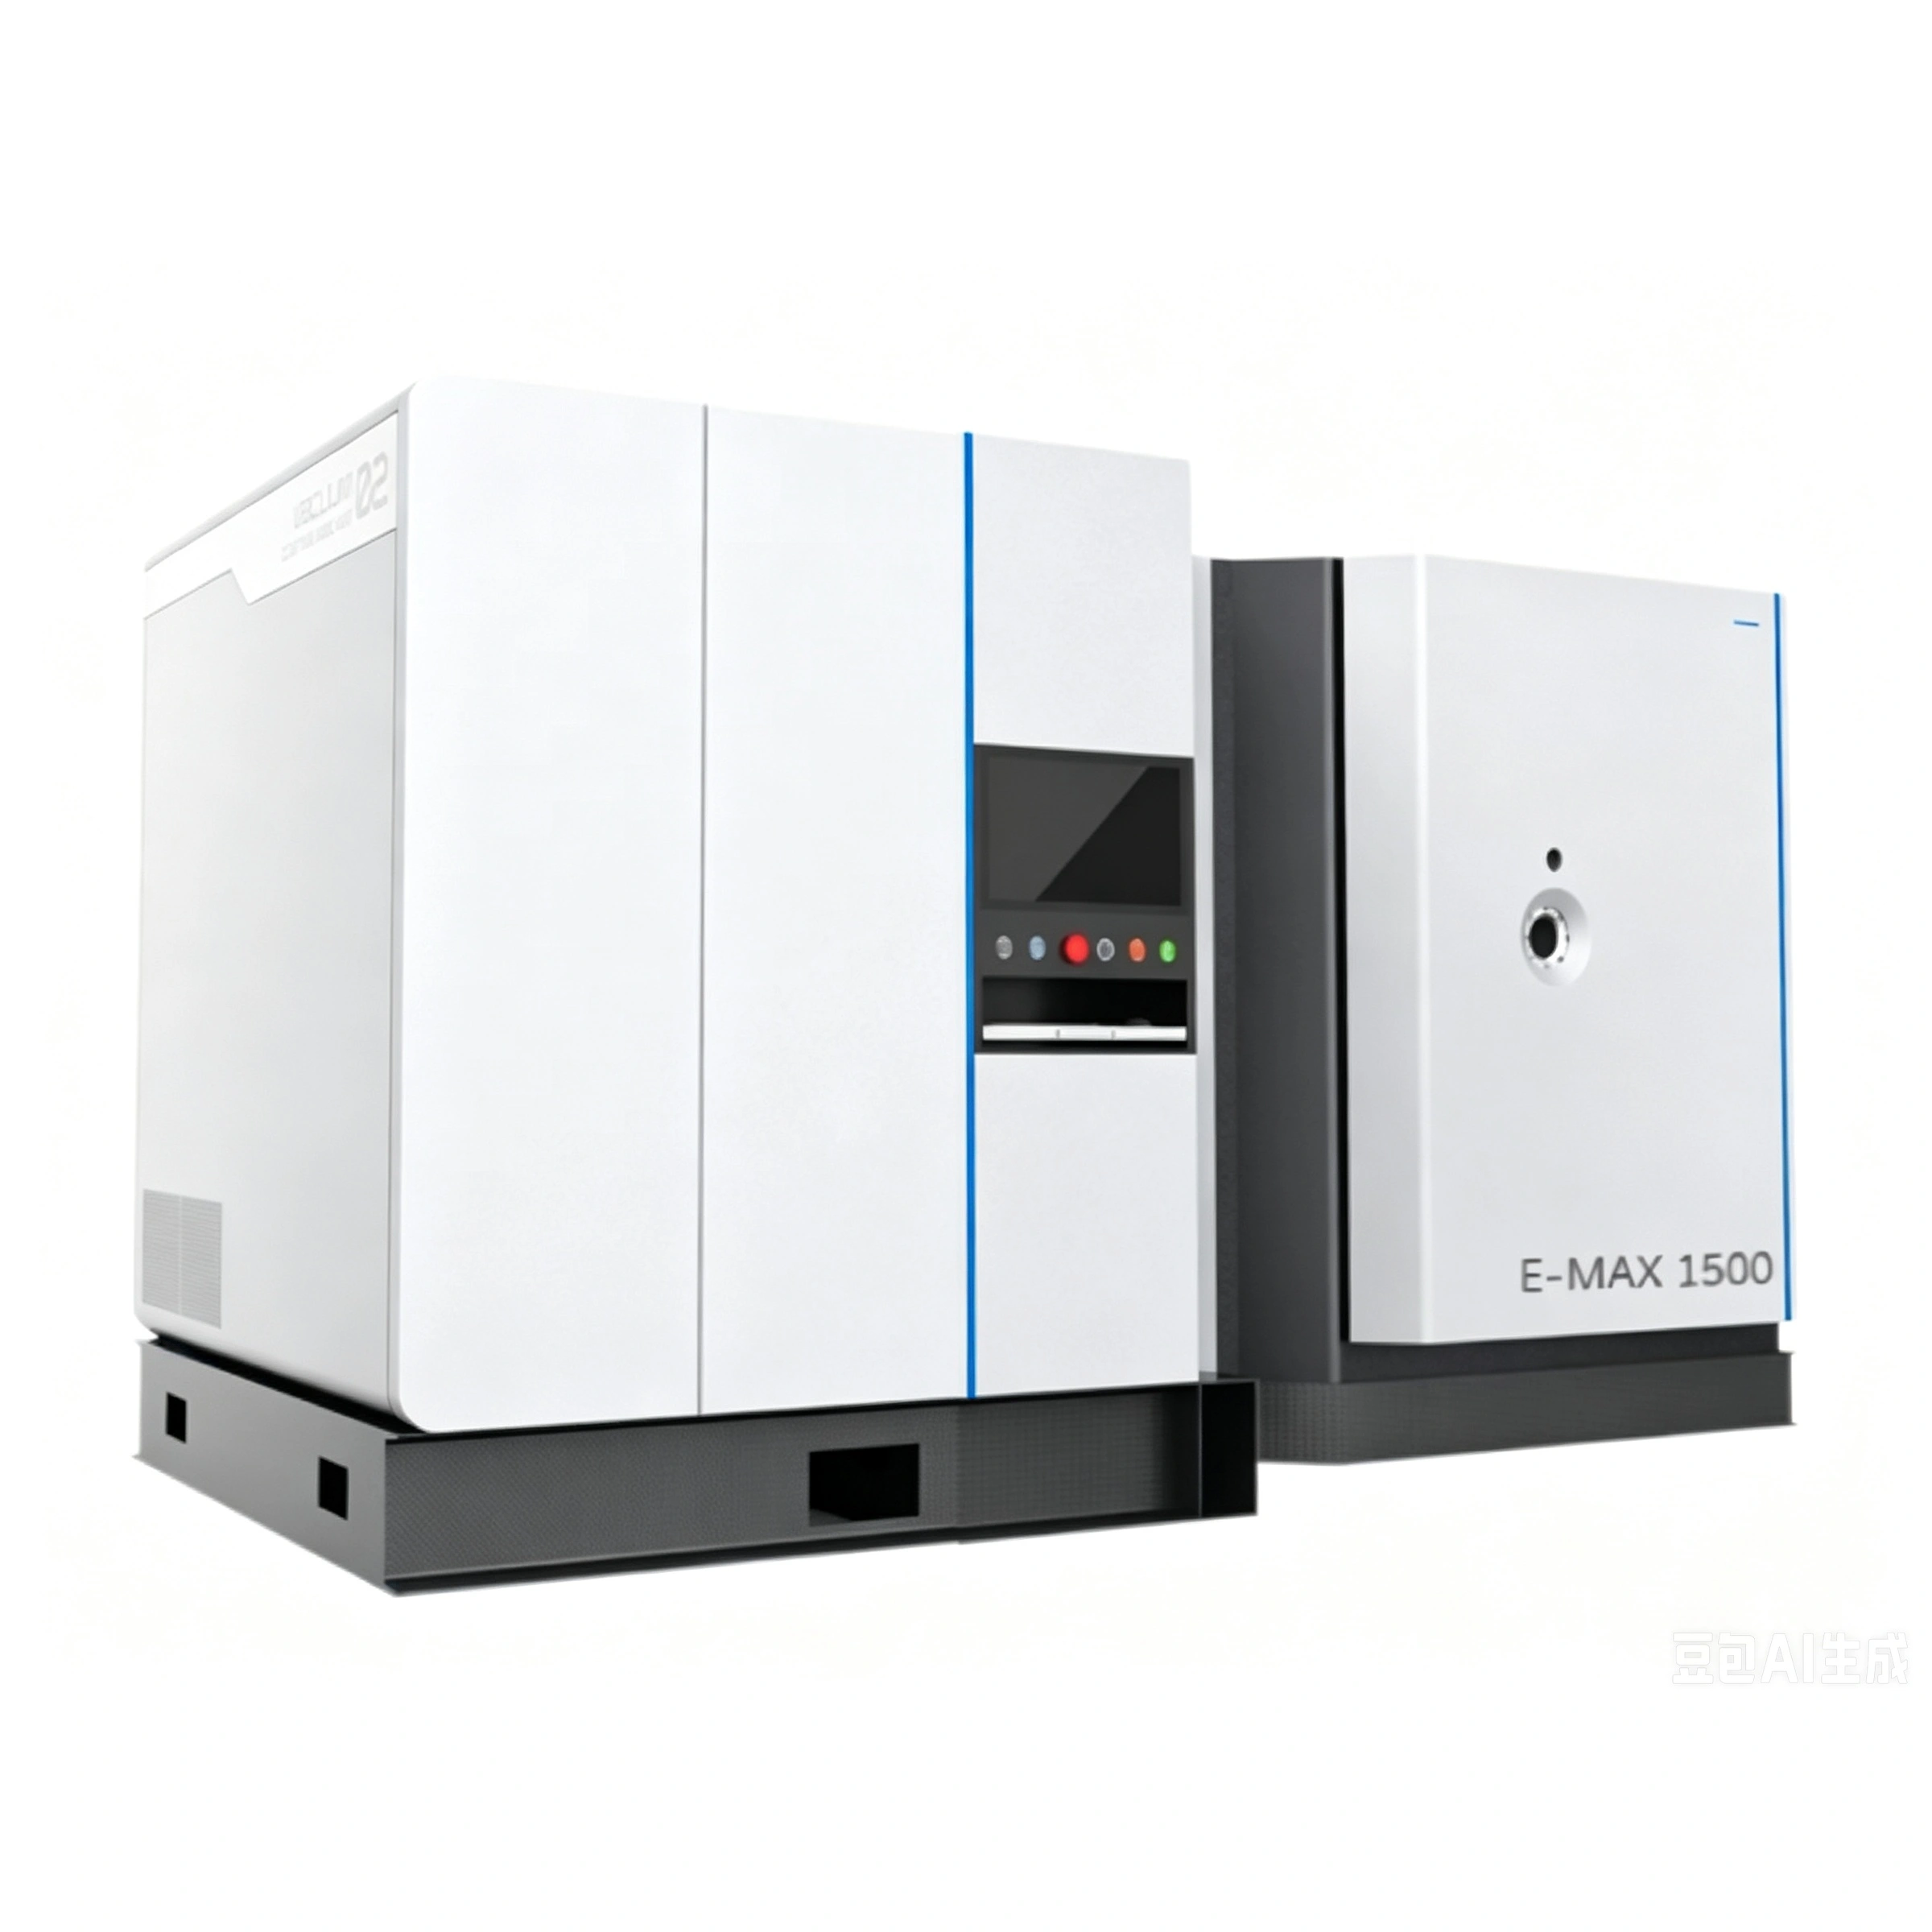
E-MAX+ デュプレックスコーティング装置


高応力金属成形、重負荷スタンピング、および先進的な機械加工において、従来の表面コーティングは極端な負荷下でしばしば破損します。伝統的な物理蒸着(PVD)ハードフィルムは優れた表面硬度を提供しますが、「エッグシェル効果」として知られる重大な脆弱性を抱えています。超硬質だが薄いPVDコーティングをより柔らかい鋼基板に直接堆積させると、局所的な強い力が下の母材を変形させます。これにより、最上層のコーティングが泥の上の薄い氷のように割れ、欠け、剥離し、工具を使用不能にします。
この核心的な破損点を排除するため、江蘇聚創自動化技術有限公司はE-MAX+統合二重複合コーティング装置を開発しました。この主力システムは真空表面工学における大きな飛躍を代表し、高周波パルスプラズマ窒化と高性能PVD/PACVD堆積を単一の連続的な原位置プロセスループに統合しています。
1. 相乗戦略:「先に窒化、次にコーティング」
E-MAX+システムは、膜-基板界面の応力集中を解消するために設計された革新的な「1+1>2」の二重メカニズムを利用しています。システムは勾配支持構造を確立することで、通常の単層コーティングの破損を完全に回避します:
-
フェーズI:基板改質(パルスプラズマ窒化):システムは最初にE-MAX高周波パルスプラズマ窒化を使用して鋼製ワークピースを処理します。このプロセスは活性窒素原子を鋼組織に深く拡散させ、表面硬度約900HVの靭性のある勾配遷移層を構築します。
-
フェーズII:原位置堆積(PVD/PACVDコーティング):窒化直後、システムは改質された表面の上に緻密で超硬質のPVDコーティング(E-PACやE-ACTなど)を積層し、硬度2000~3500HVに達します。
超硬質の「要塞」を上に構築する前に鋼内部に強力な耐荷重「基礎」を構築することで、E-MAX+システムは母材が重い産業衝撃下で薄膜の割れを防ぐための堅固な支持を提供することを保証します。
2. E-MAX+サンドイッチ層の微細構造分析
E-MAX+複合コーティングの優れた性能は、その滑らかに遷移する冶金構造にあります。結果として得られる保護バリアは、3つの明確で高度に統合されたゾーンに分かれています:
-
外表面層(PVD超硬質コーティング):厚さ2~10マイクロメートル(μm)、表面硬度2000~3500HV。この極めて緻密で滑らかな膜は、ガラスのような表面仕上げ、極端な耐摩耗性、非常に低い摩擦係数を提供します。
-
中間遷移層(窒化拡散層):鋼合金に応じて深さ80~150マイクロメートル(μm)に達します。このゾーンの硬度は900HVから母材鋼の本来の硬度(通常約550HV)まで滑らかに遷移します。この勾配レイアウトは、通常膜剥離の原因となる突然の境界応力を排除します。
-
基層(元のワークピース基板):元の高靭性と全体的な機械的弾性を保持し、システム全体の構造的裏打ちとして機能します。
この多層レイアウトの主な利点は、構造的耐荷重能力の大幅な向上です。硬質窒化層が強い圧縮応力を吸収してワークピースのへこみを防ぎ、外側のPVD層が微視的な摩耗を防ぎます。さらに、窒化中に導入される圧縮応力が周期的な引張荷重を相殺し、疲労強度を大幅に向上させると同時に微細な割れと材料の付着を防ぎます。
3. 高周波パルス電源:E-MAX+が市場をリードする理由
E-MAX+システムの背後にある物理工学は、現代の表面処理の新たな基準を設定しています。当社の高周波パルス電源構成は、すべての性能指標において従来の方法論を上回っています:
-
E-MAX+(パルス二重統合):窒化段階とPVD段階の両方が独自の高周波パルス電源発生器を使用します。この高エネルギー電源は、極めて高いガスイオン化率、複雑な形状内部の深いプラズマ被覆、および優れた洗浄を実現します。その結果、比類のない膜密度、均一な厚さ、鏡面の表面仕上げが得られます。
-
従来の二重システム:標準的な低効率DC電源に依存します。これらの古いシステムはイオン化率が低く、処理サイクルが長く、繊細な金型エッジでアーク放電欠陥(アークバーン)が発生しやすく、コーティングの密着性が弱くなります。
-
TD拡散処理(熱拡散):純粋に高温塩浴反応に依存します。TDプロセスは環境に優しくなく、有害廃棄物を放出し、表面粗さを損ない、母材鋼が構造的な熱損傷を受ける前にワークピースに2~3回しか繰り返すことができません。
4. 原位置複合処理:空気汚染の排除
E-MAX+装置の主な工学的利点は、原位置連続実行能力です。
従来の二重コーティングでは、ワークピースを炉で窒化し、冷却し、取り出し、残留物を除去するために洗浄し、次に別のPVD機械に装填する必要があります。この移送中に、新たに窒化された鋼は大気中の酸素、湿度、微視的なほこりに曝され、薄い不動態酸化膜を形成して後続のPVD層の密着性を大幅に弱めます。
E-MAX+システムは、同じチャンバー内で単一の連続真空サイクルで窒化とPVDコーティングの両方を実行します。真空ポンプがチャンバーを排気した後、複合プロセス全体が完了するまでワークピースは大気に曝されません。この原位置ワークフローにより、PVD膜が下の窒化ゾーンと原子レベルで結合し、現代材料科学で可能な最も強い密着結合を提供します。
5. 装置仕様&構成マトリックス
E-MAX+機械の物理的フットプリントは、image_ffe59f.pngのシステムレイアウトプロファイルに示されており、重負荷産業生産向けに構築されています。高精度マスフローコントローラー、自動チャンバーホイストシステム、および聚創の高度なDLV-Controlソフトウェアを統合しています:
|
性能指標/パラメータ |
技術仕様&制御範囲 |
|---|---|
|
有効真空チャンバーサイズ |
直径1200mm×高さ1500mm(広々とした垂直エンベロープ) |
|
最大積載能力 |
最大3000kg(重負荷回転カルーセルで支持) |
|
システム出力 |
150kW(連続高効率運転電力) |
|
パルス周波数範囲 |
10kHz(アーク放電を抑制し、プラズマ安定性を保証) |
|
運転温度 |
350~580℃(低温処理により反りを防止) |
|
制御システムインターフェース |
AI駆動制御曲線を実行するHMIタッチパネルと結合されたインテリジェントPLC |
6. 主な産業応用分野
E-MAX+複合コーティングシステムは、高価値金属部品を処理する大量生産工場およびジョブショップに最適な選択肢です:
-
高強度スタンピング&曲げ金型:高強度低合金(HSLA)鋼を処理する金属パンチング、ドローイング、成形金型の表面変形と粘着摩耗を防止します。
-
アルミニウム&亜鉛ダイカスト金型:溶融金属の流れによる熱疲労割れ(ヒートチェッキング)と浸食からコアピン、ゲート、キャビティを保護します。
-
精密プラスチック&射出成形金型:金型コアの鏡面研磨仕上げとテクスチャー詳細を保持し、有毒な液体離型スプレーを使用せずに部品の容易な離型を促進します。
-
重要な摺動機構:重負荷エンジンバルブトレイン、油圧バルブ、ポンプピストン、および精密伝動ギアの摩擦、摩耗、接触応力を最小限に抑えます。
おすすめ商品
推奨製品です


