ミラー窒化技術


ハイエンド製造において、真空炉の物理的設計は方程式の半分に過ぎません。真の差別化要素は、チャンバー内部で動作するソフトウェア、レシピ、および特殊なプロセス技術にあります。高度な光学金型、テクスチャー加工された自動車パネル、精密電子機器金型は、ミクロな粗さや寸法歪みを引き起こす従来の過激な表面処理を許容できません。
江蘇聚創自動化技術有限公司は、独自のレシピ駆動型特殊プラズマ強化プロセス技術のポートフォリオを提供しています。10年以上のプラズマ物理学の研究開発に基づいて構築されたこれらの特殊プロセスにより、工場は鏡面品質の表面仕上げと複雑なミクロテクスチャーを保持しながら、極限の摩耗保護を実現できます。
1. ミラー窒化技術(アクティブスクリーンプロセス)
従来のイオン窒化では、ワークピースを直接カソードに置きます。バルク部品には有効ですが、この直接グロー放電は高エネルギーイオンで金属表面を衝撃し、微視的なスパッタリングを引き起こします。このプロセスは本質的に鏡面仕上げを破壊し、鈍く曇った表面を残し、低速で高コストな後処理研磨が必要になります。
当社のシグネチャー技術であるミラー窒化技術はこの制限を完全に回避します。このプロセスは、アクティブスクリーンプラズマ窒化(ASPN)と聚創の高周波パルス電源制御の完璧な融合を代表しています。
アクティブスクリーン窒化の技術原理:
ワークピースをカソードとして処理する代わりに、補助金属スクリーン(アクティブスクリーン)を荷重の周りに配置し、負電位に接続します。実際の部品は浮動または弱カソード状態に置かれます。
電源が作動すると、グロー放電はスクリーン上にのみ形成され、活性窒素イオンと中性ラジカルを生成します。これらの活性粒子は、真空ガス循環を介してワークピース表面に緩やかに転送されます。
コアプロセスの利点:
-
元の仕上げの保持:ワークピースへの直接カソードスパッタリングやイオン衝撃がないため、金型の元の高光沢または複雑なレザーグレインテクスチャーが100%保持されます。後処理の手動研磨や寸法修正は必要ありません。
-
アークストライクリスクゼロ:高周波パルス電源は100 MHzのサンプリングレートでチャンバーを監視します。アクティブグローをスクリーン上に維持することで、局部的なアークストライクが繊細な金型エッジに発生してピッティングするリスクを完全に排除し、高価値部品を保護します。
-
極限の表面硬度:拡散した窒化層は、最大HV 900(HRC 67)の表面硬度を達成します。これにより、鋼の表面下深くに非常に耐磨耗性かつ高疲労強度の基盤が構築されます。
主な応用分野:
-
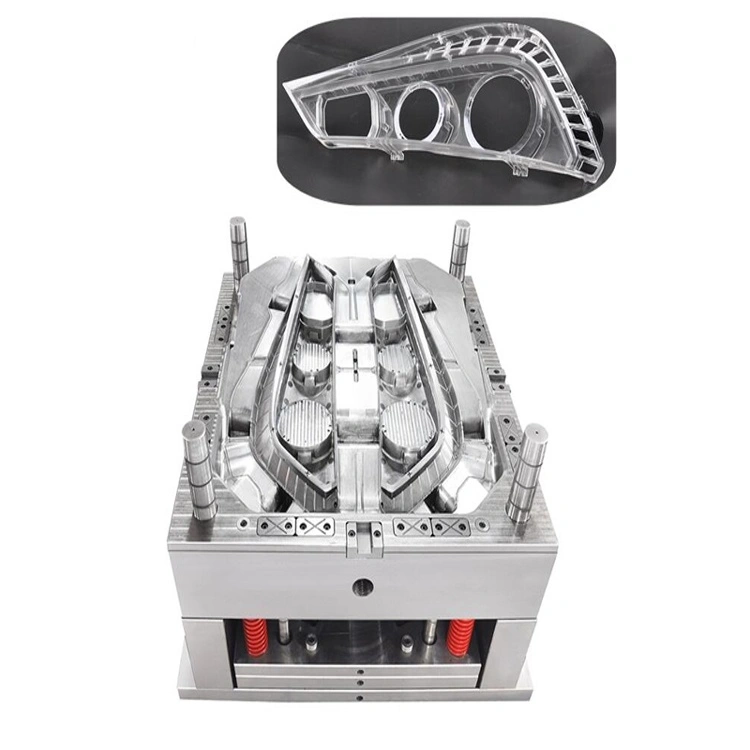
自動車ヘッドライト金型:光学鏡面を完璧に保ちながら、複雑な多キャビティヘッドライトリフレクター金型を安全に硬化させます。
-
白物家電外殻金型:家電用大型プラスチック射出金型の高度に研磨された表面を保持します。
-
プレミアム3C製品ハウジング金型:スマートフォン、ラップトップ、タブレットケース用の高精度金型を硬化させます。
-
化粧品包装金型:化粧品容器成形工具の迅速な離型とクリーンな高光沢仕上げを確保します。
2. 高度な多プロセス複合コーティングレシピ
窒化に加え、聚創は7つの特殊な高性能PVDおよびPACVD複合コーティングレシピのライブラリを開発しました。これらのフォーミュラにより、製造業者は特定の熱的および機械的応力に適合するよう表面特性を調整できます:
聚創複合コーティングレシピ:
-
E-CRN(窒化クロム)
-
組成:CrN
-
表面硬度:2200 HV
-
プロセス温度:<500℃
-
最適な応用:パンチング、ブランキング、ファインブランキング金型;例外的な衝撃および腐食保護を必要とするアルミダイカスト金型。
-
-
E-TIC(炭化チタン)
-
組成:TiC
-
表面硬度:3300 HV
-
プロセス温度:<500℃
-
最適な応用:炭素鋼を加工する重負荷シートメタルドローイング、ベンディング、フランジング金型。
-
-
E-CRCN(炭窒化クロム)
-
組成:CrCN
-
表面硬度:2800 HV
-
プロセス温度:<500℃
-
最適な応用:スムーズで制限のないシートメタルの流れが引き裂きを防ぐために重要な大量生産の深絞り加工。
-
-
E-ALCRN(窒化アルミニウムクロム)
-
組成:AlCrN
-
表面硬度:3300 HV
-
プロセス温度:<500℃
-
最適な応用:優れた高温酸化耐性を提供する、先進高強度鋼(AHSS)の高性能ドローイングおよび成形。
-
-
E-TICN(炭窒化チタン)
-
組成:TiCN
-
表面硬度:3000 HV
-
プロセス温度:<500℃
-
最適な応用:ステンレス鋼および高強度鋼の成形とドローイング、極端な粘着摩耗と材料の冷間溶接を防止。
-
-
E-DLC(ダイヤモンドライクカーボン)
-
組成:a-C:H
-
表面硬度:1500 HV
-
プロセス温度:250℃
-
最適な応用:アルミニウムおよび非鉄合金用パンチング金型;乾燥した無流体潤滑を必要とするプラスチックまたはゴム金型のスライドコア、エジェクター、ピン。
-
-
E-CRN(DLC)(二重クロム-DLC)
-
組成:CrN + DLC層
-
表面硬度:2300 HV
-
プロセス温度:170℃~400℃
-
最適な応用:軟質で粘り気のある材料(アルミニウムまたは銅合金など)用の切削工具、および高硬度と低摩擦摺動の両方を必要とする精密機械ジョイント。
-
おすすめ商品
推奨製品です


