製缶工場が溶接の自動化を検討すべき時期とは?
News Details
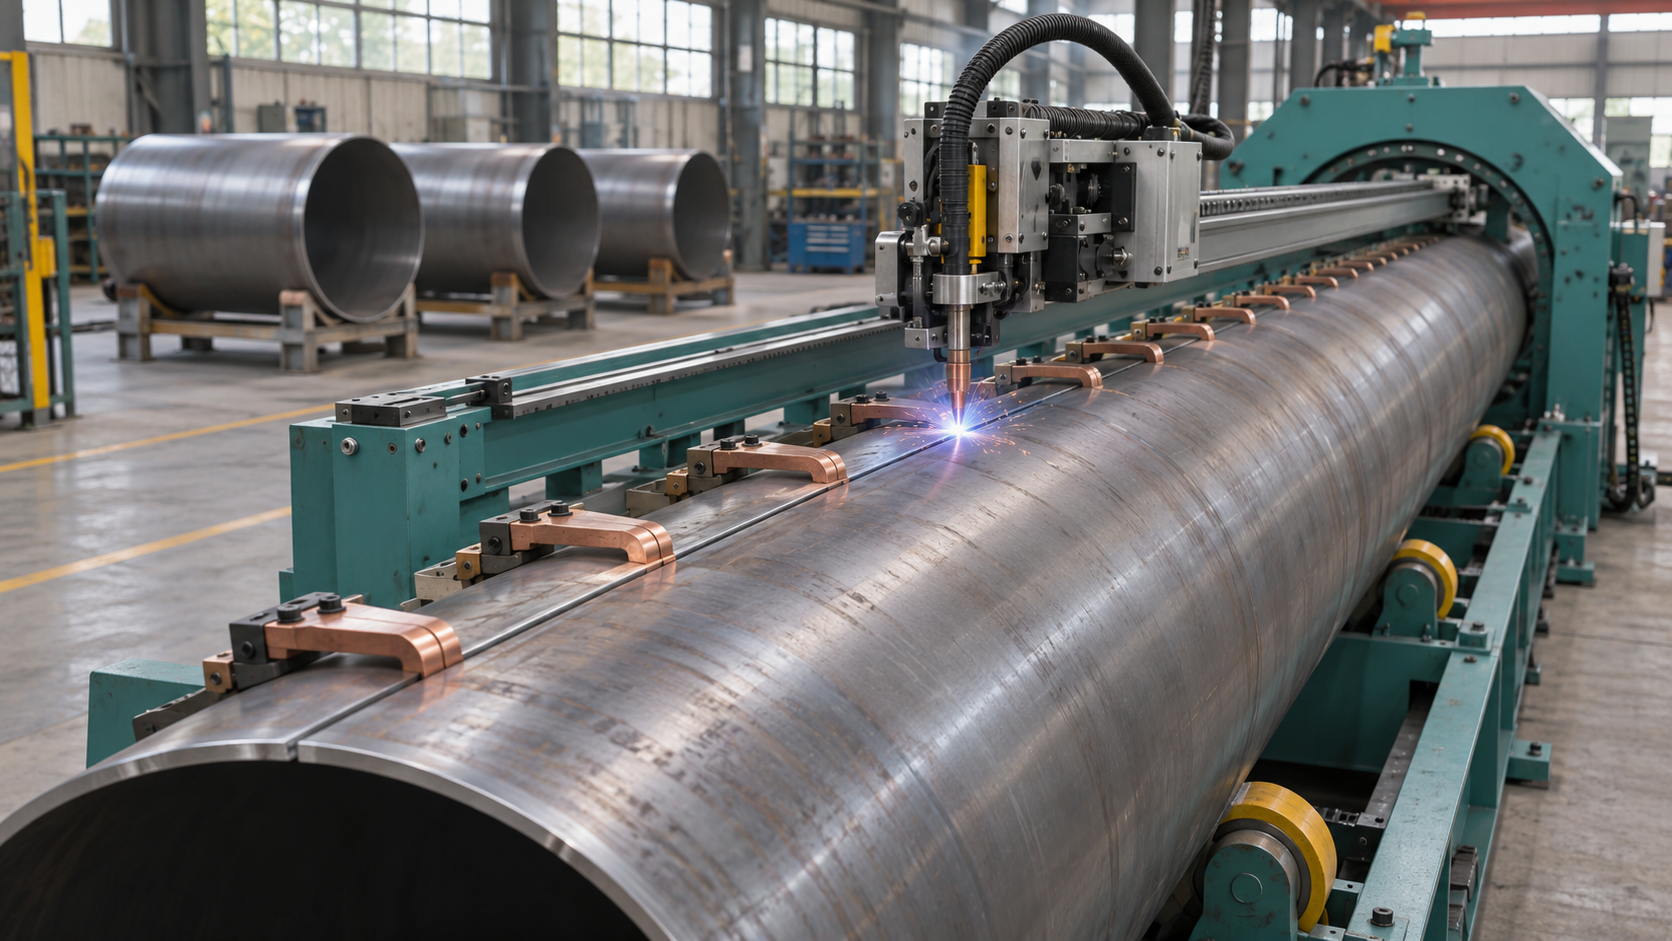
同じ継手が頻繁に工場に持ち込まれ、部品の嵌合が安定しており、溶接が完成品の出荷量を制限している場合、製作工場は溶接自動化を検討すべきです。最適な購入時期は、自社の部品で試験を行い、その節約額が目標回収期間内に設置コストを賄えることが示されたときです。
まずは現場で1つの質問から始めましょう。バッチの生産が遅れたとき、部品が溶接工を待っているのでしょうか、それとも溶接工が部品を待っているのでしょうか?その答えが、最初に投資すべき場所を教えてくれます。
溶接工不足が注文の遅延を引き起こしていますか?
例えば、経験豊富な溶接工が毎朝、圧力容器の胴体に同じ直線シームを溶接しているとします。一方、その溶接工しか嵌合と溶接ができない特注の組立品は待ち状態です。この場合、胴体シームの自動化により、人手の確保が難しい注文のために熟練工の時間を解放できる可能性があります。
その考えを通常の生産週と照らし合わせて確認してください。溶接準備の整った部品が何個待機しているか、チームがどれだけ残業しているか、どの注文が遅れて出荷されるかを記録しましょう。部品が切断、圧延、または取り付けを待っている間に溶接ステーションが頻繁に遊休している場合は、まずその遅延に対処してください。溶接を高速化しても、出荷日にはほとんど影響しません。
製作工場が最初に自動化すべき溶接はどれでしょうか?
継手形状が共通し、同じ治具をほとんど調整せずに使用できる部品のグループを探しましょう。例えば、複数の胴体長さが同じ直線シームを共有している場合があります。これらの注文を合わせると、単一の部品番号が毎日生産されなくても、機械を稼働させ続けることができます。
自動化されたトーチは設定された経路をたどるため、取り付け精度が重要です。継手が治具内でずれたり、シームに沿って隙間が変動したりする場合、トーチの動作の反復性だけでは健全な溶接を保証できません。チームに異なるバッチの部品を比較させ、溶接工が手動で調整しなければならない頻度を特定してください。
装置をその作業に合わせて選定してください。平板の突合せ継手には、Juchuang は JPB シリーズの縦シーム溶接機を提供しています。大口径パイプや容器胴体の長いシームには、JCJS および JSL シリーズのマニピュレータが、内面または外面溶接用の溶接ヘッドを支持します。Juchuang の平板突合せおよび縦シーム溶接機を見る。
溶接自動化のコスト見積もりに含めるべきものは何でしょうか?
自社の現場で合格品を生産するためのコストを尋ねてください。見積もりを比較しやすくするため、予算を3つのグループに分けてください。
| コストグループ | 含めるべき内容 |
| 設置コスト | 機械、治具、制御装置、安全カバー、運賃、据付、および教育 |
| 立ち上げコスト | 試験材料、セットアップ時間、検査、および切り替え中に失われる生産時間 |
| 運用コスト | オペレーター時間、電力、ガス、ワイヤ、交換部品、およびメンテナンス |
次に、バッチ全体の時間を計測します。オペレーターが治具をセットアップしたときに開始し、最後の部品が検査に合格したときに停止します。総時間を合格品数で割ります。これにより、短いデモンストレーションでは隠れがちなコストが明らかになります。少量生産では、積み込みや切り替えに溶接よりも時間がかかる場合があります。
溶接自動化の投資対効果(ROI)はどのように計算しますか?
設置および立ち上げコストが$90,000 となる例示的な工場を考えます。毎年 $30,000 の残業代および $12,000 の手直しを回避できると見込んでいます。追加の運用コストは 年間 $6,000 となります。
| 指標 | 計算 | 結果 |
| 年間正味節約額 | $30,000 + $12,000 − $6,000 | $36,000 |
| 単純回収期間 | $90,000 ÷ $36,000 | 2.5 年 |
| 3 年間単純 ROI | (3 × $36,000 − $90,000) ÷ $90,000 | 20% |
自社の工場で実際に達成できる節約額を使用してください。再配置した溶接工が雇用され続ける場合は、回避できる残業代または追加で対応できる注文からの利益を計上します。溶接工の全賃金も計上すると、投資対効果を過大評価することになります。また、生産量が少ない年も試してください。年間正味節約額が $24,000 に低下した場合、回収期間は 3.75 年に延びます。
溶接試験で何を証明すべきでしょうか?
Juchuang に、継手図面、材質グレード、板厚範囲、バッチサイズ、および通常の取り付けばらつきを反映したサンプルを送付してください。試験前に溶接の合否基準に合意してください。その後、オペレーターにバッチ全体を実行させ、チームがセットアップ時間、オペレーター時間、および最初の検査で合格する部品数を記録しながら、別の部品サイズに切り替えてもらいます。
試験が品質目標を満たし、ボトルネックを減少させ、現実的な注文量で許容可能な回収期間を達成する場合、次に進んでください。結果が完璧なサンプルや途切れない生産に依存している場合は、治具を再検討するか、最初のプロジェクトとして別の溶接を選択してください。


